


Cat:CNC stroj za glodanje rola
CNC stroj za uređenje i označavanje
XK9350 serija CNC-a za poburnu rolicu Groove Stroj je nadograđeni proizvod tipa XK500, koji je prikladan za obradu kolutova promjera manjih od 500 ...
Pogledajte detalje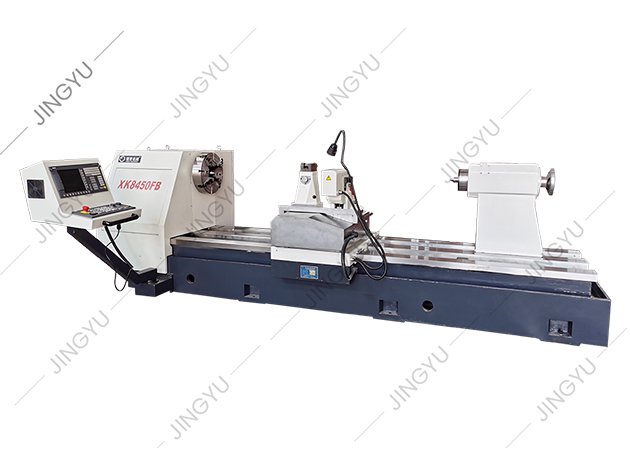
Tipična CNC radionica započinje svaki novi posao glodanja usponskim rezanjem, pod pretpostavkom da je to uvijek najbolji izbor. Zatim stiže serija kaljenih valjaka s krhkom mlinskom ljuskom, a karbidni umeci počinju se lomiti u prvom prolazu. Iskusni strojar uskače i predlaže konvencionalno glodanje za probijanje površine. Istina je da su i usponsko rezanje i konvencionalno glodanje bitne tehnike, a ispravan odabir ovisi o krutosti stroja, stanju radnog materijala i potrebnoj završnoj obradi površine.
Usponsko rezanje, također nazvano glodanje prema dolje, događa se kada se rezač okreće u istom smjeru kao i pomicanje obratka. U trenutku kada zub zahvati, potrebno je strugotinu pune debljine, a strugotina se stanji prema nuli kako zub napušta materijal. Konvencionalno glodanje, ili glodanje prema gore, rotira protiv posmaka. Zub počinje bez debljine neobrađene strugotine, trlja se duž površine i postupno se povećava do maksimalne strugotine na kraju zahvata.
Ta jedina razlika u geometriji strugotine utječe na sile rezanja, toplinu, trošenje alata i vibracije. U usponskom glodanju, sila gura rezač prema dolje u radni predmet i stol, što pomaže stabilizirati tanke dijelove. Kod konvencionalnog glodanja, sila rezanja podiže obradak i gura rezač, ali postupni ulazak je popustljiv kada je površina tvrda ili stroj ima labave vodeće vijke.
Na krutom CNC stroju s prednapetim kuglastim vijcima i sigurnim učvršćenjem, usponsko glodanje je zadani izbor za većinu operacija. Praktične koristi su mjerljive:
Za aluminij, niskougljični čelik, mjed i većinu plastike, ove se prednosti pojavljuju odmah u vremenu ciklusa i cijeni alata. Penjajuće glodanje također dobro funkcionira u džepnom radu s tankim podovima jer sila usmjerena prema dolje pomaže u držanju materijala.
Konvencionalno mljevenje nije zastarjelo. Postoje tri situacije u kojima nadmašuje rezanje uz uspon:
Trošak konvencionalnog glodanja je više trenja, viša temperatura alata i grublja završna obrada. Kod dubokog urezivanja strugotine ostaju u utoru i mogu uzrokovati nakupljanje rubova, pa je potrebno povećati rashladnu tekućinu ili kljucati.
| Faktor | Glodanje uspona (dolje) | Konvencionalno glodanje (gore) |
|---|---|---|
| Debljina strugotine | Počinje debelo, završava tanko | Počinje tanko, završava debelo |
| Smjer sile rezanja | Dolje, u stol | Prema gore, podizanje obratka |
| Završna obrada površine | Obično bolje | Grublje, više neravnina |
| Način trošenja alata | Ravnomjerno trošenje, manje topline | Više trljanja, topliji rub |
| Rizik od vibracija | Niska ako je postava kruta | Veći tijekom početnog trljanja |
| Tolerancija zazora | Zahtijeva nulti zazor | Podnosi malo zazora |
| Najbolje za | CNC gruba i završna obrada | Ručni mlinovi, probijanje kamenca |
Koristite prva četiri retka da biste razumjeli kvalitetu procesa. Posljednja tri retka pomažu vam uskladiti način rezanja sa strojem i stanjem materijala.
Za korisnike CNC-a, postavite usponsko glodanje kao početnu točku za većinu putanja alata, posebno završne prolaze. Potvrdite da stroj nema zazor i da radni držač može podnijeti sile usmjerene prema dolje. Čvrst škripac ili učvršćenje koje pritišće obradak na postolje stroja dat će najbolje rezultate.
Krutost stroja je vratar za usponsko glodanje. Ojačana glodalica s teškom bazom od lijevanog željeza i prednapetim vijcima s dvostrukom maticom osigurava krutost za rukovanje usponskim glodanjem na zahtjevnim materijalima.
 Ojačana CNC vertikalna glodalica za usponsko glodanje Ovaj vertikalni mlin za teške uvjete rada ima ojačanu strukturu od lijevanog željeza i prednapregnute kuglaste vijke, pružajući krutost potrebnu za penjanje zahtjevnih materijala za mljevenje uz održavanje glatkog dodavanja i dugotrajne preciznosti. Pogledajte proizvod →
Na toj klasi opreme, servo pogoni eliminiraju zazor vodećeg vijka tako da posmak ostaje gladak čak i pod rezom punom širinom. Kada je konvencionalni prolaz neizbježan, smanjite brzinu vretena za 10–15% i lagano usporite pomak kako biste minimalizirali trljanje. Dodavanje malog skošenja ili uvodnice također može olakšati uvlačenje alata u tvrdu površinu.
Razumijevanje principa rada a potpuno automatska CNC glodalica pomaže vam da shvatite kako se sustavi upravljanja prebacuju između načina rezanja na temelju povratne informacije o opterećenju. Moderne kontrole mogu pratiti opterećenje vretena i odstupanje osi, ali geometrija rezanja još uvijek odlučuje koji je način rada prikladan.
Valjci koji se koriste u mlinovima za čeličnu šipku, šipku i traku klasični su primjeri obradaka s abrazivnim kamencem i isprekidanim utorima. Za prvi prolaz često je potrebno konvencionalno glodanje kako bi se probilo smotanu kožu bez oštećenja umetka. Nakon što se ljuska ukloni, usponsko glodanje osigurava finu završnu obradu površine potrebnu za konačni profil.
Namjenska CNC glodalica za valjke kombinira krutu podlogu, vodilice s niskim trenjem i izravne pogone servo osi. Ta kombinacija omogućuje rezaču da održi dosljedno opterećenje strugotine bez efekta povlačenja koji ometa obične strojeve. Na potpuno automatskom CNC stroju za glodanje valjaka, kontroler automatski upravlja prijelazom između konvencionalnog ulaza i završne obrade usponom unutar istog ciklusa.
 Automatska CNC glodalica s krutim ležajem Dizajniran za automatsko usponsko glodanje valjkastih utora, ovaj stroj kombinira kruti ležaj s četiri tračnice, vodilice s niskim trenjem i izravne pogone servo osi kako bi se održalo dosljedno opterećenje strugotine i smanjilo tresenje tijekom obrade u teškim uvjetima. Pogledajte proizvod →
Za velike valjke s dubokim polumjesečastim utorima, glodalica za teške uvjete rada s vretenom visokog zakretnog momenta i širokim razmakom ležišta apsorbira vibracije koje inače potiču klepetanje pri usponskom glodanju. Dodatna masa održava umetak u kontaktu s radnom površinom i sprječava otklon alata od profila utora.
Odabir između usponskog rezanja i konvencionalnog glodanja nije stilsko pitanje. To je procesna odluka koja se temelji na stanju stroja, površini materijala i završnoj obradi koja vam je potrebna. Započnite s usponskim glodanjem na krutoj CNC opremi za čistu završnu obradu površine i dulji vijek trajanja alata. Prijeđite na konvencionalno glodanje kada se suočite s tvrdom ljuskom, strojem s zazorom ili ručnim radom gdje je bitan osjećaj. Usklađivanjem načina rezanja sa stvarnim uvjetima, dobit ćete dosljedne rezove, manje otpada i duži proračun alata.
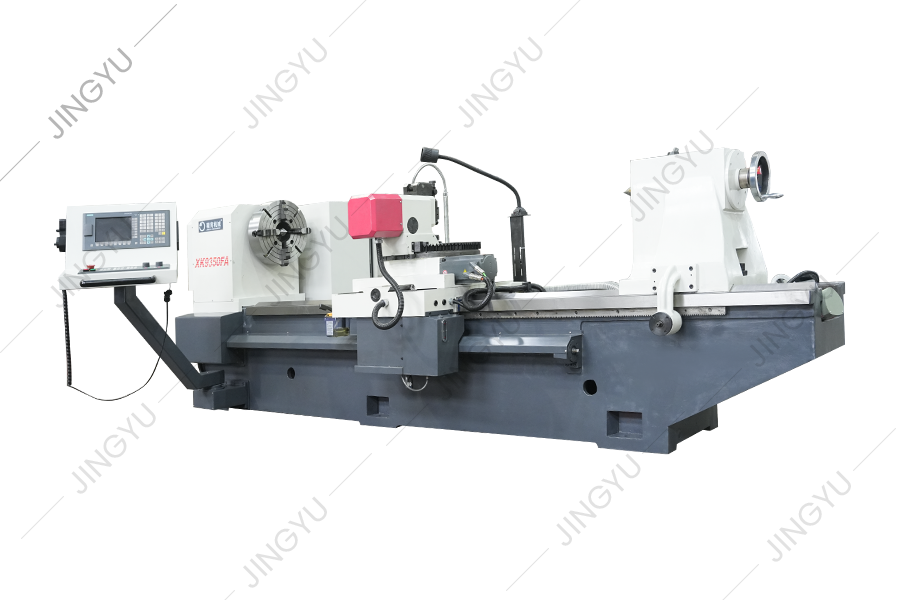
XK9350 serija CNC-a za poburnu rolicu Groove Stroj je nadograđeni proizvod tipa XK500, koji je prikladan za obradu kolutova promjera manjih od 500 ...
Pogledajte detalje
Ova serija alatnih strojeva može automatski rezati utore polumjeseca s različitim smjerovima rotacije i bilo kojim kutom spirale. Može se podijelit...
Pogledajte detalje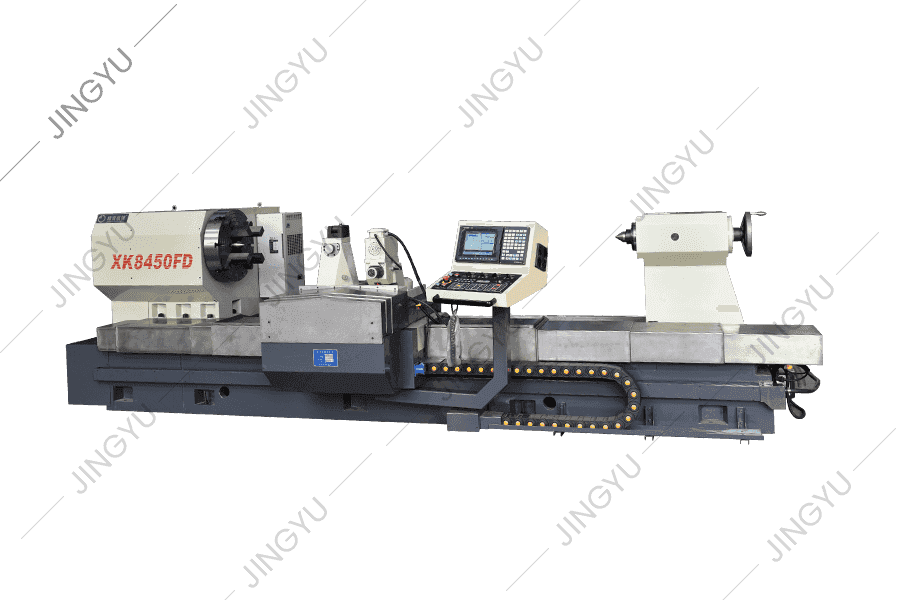
S obzirom na probleme prerade čeličnih čelika, XK8450 CNC stroj za glodanje rola nova je vrsta alata za stroj za obradu CNC Roll Groove -a razvijen...
Pogledajte detalje
S obzirom na probleme prerade čeličnih kotrljanja, XK8450 CNC stroj za glodanje kotrljanja nova je vrsta alata za stroj za obradu CNC Roll Groove-a...
Pogledajte detalje
Ova serija strojnih alata uglavnom se koristi za prolazak i obradu rola. Također može okrenuti vanjski krug i kotrljati vrat valjaka, a također mož...
Pogledajte detalje
CNC-ov stroj koji se ojačava mljevenjem prihvaća kutiju vretena u cijelosti, a dio prijenosa vretena prihvaća zupčanike s precizno veće od 6 razina...
Pogledajte detalje
MK8450 CNC brusilica za rolanje uglavnom se koristi za grubo mljevenje, polufinisko mljevenje, fino brušenje i ne-spark mljevenje vanjskih krugova ...
Pogledajte detalje
Ovaj strojni alat je nova vrsta alata CNC Roll Grooving stroj razvijenog na temelju tvrtke CNC Roll Roll Milling Machine serije te nakon potpunog i...
Pogledajte detalje
MX250 je standardni stroj za preljev s dijamantskim kotačima koji se koristi za formiranje i presvlačenje dijamantskih kotača za metalurške čelične...
Pogledajte detalje
Ova serija je uglavnom za CNC Crescent Groove Strojeve za glodanje kako bi osigurali zajedničke dijelove, kao što su držači alata za glodanje, glod...
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

