


Cat:CNC stroj za glodanje rola
CNC stroj za glodanje rola
Ova serija alatnih strojeva može automatski rezati utore polumjeseca s različitim smjerovima rotacije i bilo kojim kutom spirale. Može se podijelit...
Pogledajte detalje
Usponsko rezanje pruža najčišću, najprecizniju završnu obradu površine u CNC glodanju — ali samo kada stroj i postavka mogu podnijeti sile rezanja. Za proizvođače valjaka i trgovine teške opreme taj je uvjet obično ispunjen.
Ovaj članak objašnjava što je usponsko rezanje, kako se uspoređuje s konvencionalnim rezanjem i kada odabrati svaku strategiju u stvarnoj proizvodnji.
U usponskom glodanju, rezilo se okreće u istom smjeru kao i pomak izratka. Rezni zub ulazi u materijal u punoj debljini strugotine i stanji strugotinu prema kraju zahvata. U konvencionalnom glodanju, zub počinje od nulte debljine strugotine, trlja se o površinu, a zatim dostiže najveću debljinu na kraju.
Usponsko rezanje također se naziva nizbrdo glodanje; konvencionalno se naziva glodanje. Imena pokazuju kreće li se alat "dolje" s rotacijom ili "gore" u odnosu na nju.
| Faktor | Climb Cutting | Konvencionalno rezanje |
|---|---|---|
| Rotacija alata vs posmak | Isti smjer | Suprotan smjer |
| Debljina strugotine | Najdeblja na ulazu, smanjuje se | Najtanji na ulazu, raste |
| Akcija rezanja | Čisti rez, manje trenja | Trljanje na početku, više trenja |
| Završna obrada površine | Bolji na krutim postavama | Može ostaviti bruniranu ili zamrljanu površinu |
| Sklonost sili | Prema dolje (za periferno glodanje) | Prema gore (nastoji podići obradak) |
| Trošenje alata | Manje trošenje kada je postavljanje kruto | Veća istrošenost rubova uslijed trljanja |
| Rizik | Otklon alata može uzrokovati hvatanje | Rizik otvrdnjavanja pri radu |
Debljina strugotine glavni je razlog zašto moderne CNC radnje favoriziraju usponsko rezanje. S konvencionalnim rezom, pločica ili čelno glodalo počinje s nultim opterećenjem strugotine, što znači da rub gura umjesto škara. To stvara trenje, toplinu i otvrdnjavanje na mnogim čelicima. Kada alat tada zagrize dublje, udara u otvrdnuti sloj i brže se troši.
Usponsko rezanje počinje s maksimalnim opterećenjem strugotine. Rub odmah odvaja materijal, smanjujući nakupljanje topline i ostavljajući glatku površinu. Sila rezanja također nastoji gurnuti obradak prema dolje prema stolu, što dio održava stabilnim.
Ta je stabilnost važna kada glodate dugačke cilindrične izratke kao što su valjci. Sila rezanja usmjerena prema dolje pomaže da se valjak drži uz V-blok ili postoljani oslonac. Ovo je jedan od razloga zašto proizvođači CNC strojeva za teške uvjete valjanja programiraju uspone kao zadanu strategiju završne obrade.
Usponsko rezanje ima jedan dobro poznati nedostatak: ako stroj ima zazor ili nedovoljnu krutost, rezač može zgrabiti obradak i povući se naprijed. To može uzrokovati klizenje stola, slomiti alat ili ostaviti valovitu završnicu. Zbog toga su stariji strojevi s vodećim vijcima i bez kompenzacije zazora tradicionalno radili u konvencionalnom načinu rada.
Na CNC stroju s kuglastim vijcima, prednapetim vodilicama i pravilnim servo ugađanjem, zazor je minimalan. Rezanje uspona postaje ne samo sigurno, već i poželjno. Za teške operacije glodanja, zahtjev je čvrsto vreteno i stabilan radni držač. Strojevi za brušenje valjaka i urezivanje valjaka izrađeni su prema tom standardu.
Vibracija je još jedno razmatranje. Usponsko rezanje obično stvara manje vibracija od konvencionalnog rezanja, posebno kada se alat zahvaća pod stalnim kutom. Ali ako alat počne vibrirati, to može dovesti do tragova klepetanja. O tome se detaljnije govori u povezanom članku o upravljanje vibracijama kod CNC brusilica valjaka .
Urezivanje valjaka zahtijeva rezanje preciznih uzoraka u valjke od kaljenog čelika ili lijevanog željeza. I gruba i završna obrada moraju održavati stroge tolerancije na širinu, dubinu i položaj utora. Usponsko rezanje pomaže na nekoliko načina: proizvodi čišći rez, smanjuje stvaranje srha i produljuje vijek trajanja alata za oblikovanje i obloženih karbidnih pločica.
U proizvodnji je uobičajena praksa koristiti konvencionalno rezanje za prvi grubi prolaz kada ima ljuski ili neravne površine, a zatim se prebaciti na usponsko rezanje za završnu obradu. Razlog je jednostavan: gruba koža može slomiti oštricu od karbida ako je prvi zahvat previše agresivan. Nakon što je površina čista, usponsko rezanje osigurava točnost potrebnu za konačnu konturu.
Za površine valjaka, razlika u površinskoj obradi može se izmjeriti u Ra ili Rz vrijednostima. Prema našem iskustvu, prebacivanje završnog prolaza s konvencionalnog na penjanje može poboljšati hrapavost površine za mjerljivu marginu kada je putanja alata ispravno podešena. Smanjenje trljanja također smanjuje mogućnost razmazivanja, što je kritično za role koje će teksturirati lim ili reljefne uzorke.
Prebacivanje s konvencionalnog na usponsko rezanje nije samo promjena smjera. Morate prilagoditi nekoliko parametara:
Za valjkaste materijale kao što je D2 alatni čelik ili ohlađeno lijevano željezo, početna točka je lagana radijalna dubina rezanja (0,5-1,0 mm) u načinu uspona i posmak oko 0,1-0,2 mm po zubu, a zatim poboljšajte na temelju rezultirajuće završne obrade.
U tipičnoj radionici za popravak valjaka, postupak počinje konvencionalnim glodanjem kako bi se uklonio oštećeni sloj. Operater se zatim prebacuje na usponsko rezanje za posljednji prolaz koji definira profil utora. Budući da usponsko rezanje ostavlja čišću površinu, valjak ide u mlin s manje uklonjenog materijala, skraćujući ukupno vrijeme ciklusa.
 Automatska CNC glodalica sa Siemens kontrolom sa šest osi Projektiran za precizne popravke valjaka, ovaj stroj ima kruti integralni ležaj i ojačane vodilice za podršku usponskom glodanju profila utora. Njegova Siemens kontrola sa šest osi i vreteno s velikim zakretnim momentom osiguravaju precizno rezanje kontura na kaljenim valjcima, smanjujući vrijeme brušenja. Pogledajte proizvod →
Još jedna uobičajena primjena je rezanje navojnih rebara na valjcima s utorima. Usponsko glodanje proizvodi oštriji rub na vrhu rebra, što utječe na konačnu kvalitetu proizvoda kod valjanja šipki i žice. Zbog toga su CNC teške valjane glodalice programirane sa strategijom kontroliranog penjanja za ove konture.
Ne izvodi svaka glodalica dobro usponsko rezanje. Stroj mora imati kruti okvir, sustav dodavanja bez zazora i vreteno koje može održavati okretni moment pri umjerenim brzinama. Za valjkasto glodanje to obično znači stroj s teškim okvirom ili očvrslom strukturom vodilice, a ne mlin za lake uvjete rada.
 CNC vertikalna glodalica XKV1800 s ojačanom strukturom za teške uvjete rada Napravljen za stabilno usponsko glodanje, ovaj vertikalni mlin nudi ojačani trup i kuglične vijke bez zazora. Njegov veliki radni hod i kapacitet stola od 2000 kg prihvaćaju teške odljevke i čelične dijelove, osiguravajući krutost potrebnu za glatke rezove na tvrdim površinama. Pogledajte proizvod →
Ojačane CNC glodalice dizajnirane su imajući to na umu. Pružaju krutost potrebnu za apsorbiranje udarca od početnog dodira strugotine i održavanje točnosti tijekom dugih prolaza na očvrslim površinama valjaka.
Uspinjanje nije jedna tehnika; to je odluka koju donosite za svaki prolaz. Upotrijebite konvencionalno rezanje kako biste prošli kroz grube, ljuskave ili nestabilne uvjete. Koristite usponsko rezanje za završne prolaze gdje su kvaliteta površine i vijek trajanja alata najvažniji. Na modernoj CNC opremi za glodanje na valjcima, usponsko rezanje bi trebalo biti dio vaše zadane strategije završne obrade.

Ova serija alatnih strojeva može automatski rezati utore polumjeseca s različitim smjerovima rotacije i bilo kojim kutom spirale. Može se podijelit...
Pogledajte detalje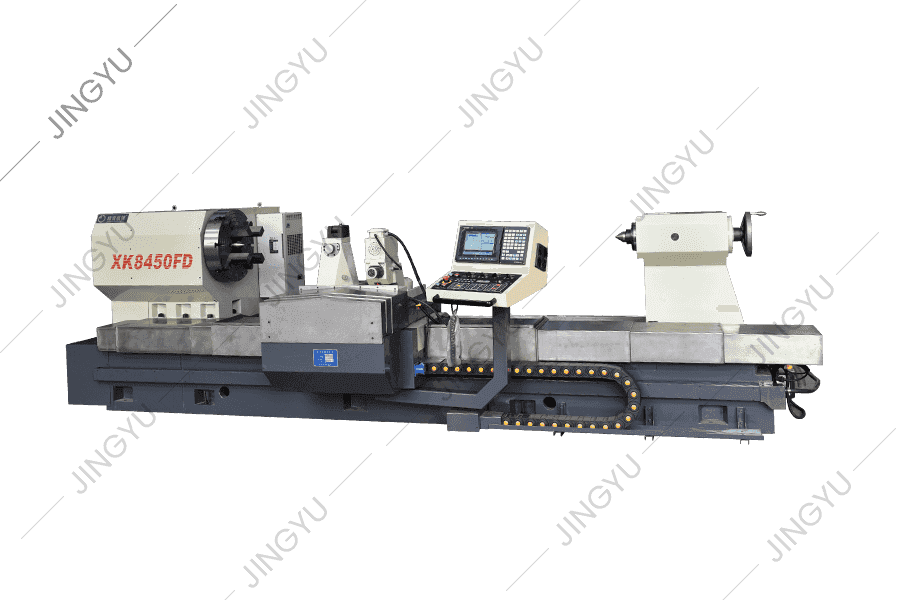
S obzirom na probleme prerade čeličnih čelika, XK8450 CNC stroj za glodanje rola nova je vrsta alata za stroj za obradu CNC Roll Groove -a razvijen...
Pogledajte detalje
CNC CNC tokari sa nagibom CK450 prihvaća njemački sustav kontrole Siemens. Izgled, operativni sustav i sustav zaštite sigurnosti strojnog alata diz...
Pogledajte detalje
Sve tri osi stroja su kuglični vijci na P3 na razini p3, a postupak sklopa 2-end fiksne pretenzije koristi se za jačanje aksijalne krutosti. Vel...
Pogledajte detalje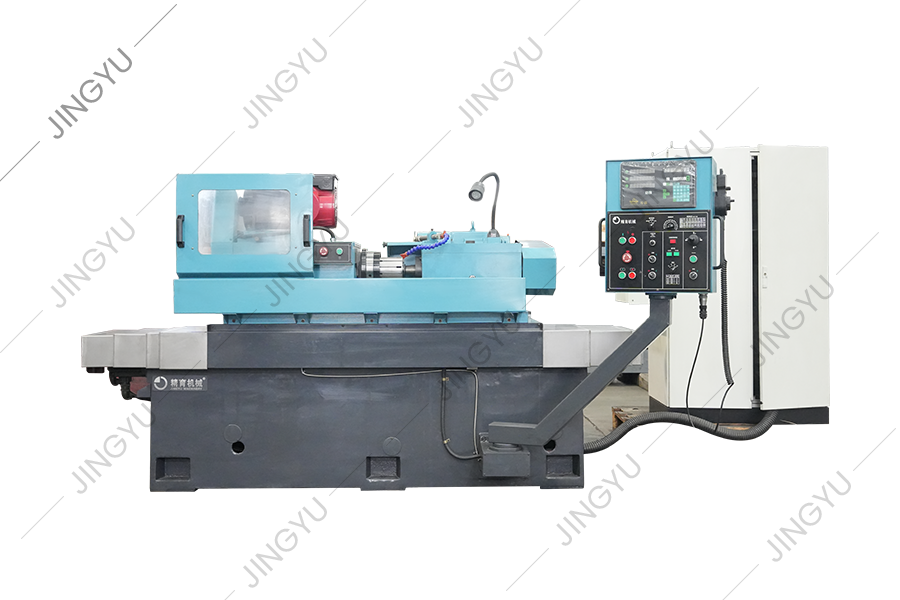
Mržina kotrljanja koja formira kotrljanje uglavnom se koristi za mljevenje valjka s valjkama od volfram-karbida za proizvodnju brzih žičanih šipki....
Pogledajte detalje
Trenutno graviranje kotrljanja uzoraka u kući i inozemstvu uglavnom prihvaća metodu elektrolize, obične horizontalne glodalice i druge metode obrad...
Pogledajte detalje
Stroj za graviranje CNC -a prikladan je za obradu različitih oznaka lica. Kroz softver za automatsko uređivanje može generirati programe obrade pre...
Pogledajte detalje
MX250 je standardni stroj za preljev s dijamantskim kotačima koji se koristi za formiranje i presvlačenje dijamantskih kotača za metalurške čelične...
Pogledajte detalje
Ova serija uglavnom pruža dijelove za zajedničko nošenje za CNC TC strojeve za brušenje prstena i kompozitne strojeve za brušenje kotrljanja, poput...
Pogledajte detalje
Također isporučujemo i druge rezervne dijelove, kao što su rezači kariranih ploča, alat za utora za kotrljanje, pumpe za ulje, motori, CNC sustavi ...
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

