


Cat:CNC stroj za glodanje rola
Automatski stroj za glodanje kotrljanja CNC
S obzirom na probleme prerade čeličnih kotrljanja, XK8450 CNC stroj za glodanje kotrljanja nova je vrsta alata za stroj za obradu CNC Roll Groove-a...
Pogledajte detalje
Radni valjak od devet tona nalazi se između središta, a radni list zahtijeva ponovno rezanje istrošenog utora za klin, plus četiri urezane rupe na prednjoj strani. Na tokarilici samo sa statičnim alatom, taj se valjak mora rasteretiti, premjestiti na stroj za glodanje, ponovno stegnuti, naznačiti, obraditi, zatim vratiti i ponovno postaviti za završni prolaz. U većini prodavaonica peciva taj obilazni put pojede punu smjenu.
Pogonski alat, koji se u struci naziva i živim alatom, uklanja skretanje. To je pogonski držač koji prihvaća rotacijske alate za rezanje i pokreće ih s revolverske glave ili stupića alata, tako da se glodanje, bušenje, narezivanje navoja i urezivanje odvijaju na istom stroju koji okreće valjak, u istoj postavci, bez gubitka referentne točke. Kratak odgovor: ako vaš rad na rolama redovito uključuje utore za klinove, ravnine, rupe za ulje, uzorke na čeonoj površini ili umotane utore, pogonska stanica normalno vraća svoje troškove unutar nekoliko desetaka poslova. Dugi odgovor je o zakretnom momentu, prilagodbi sučelja i dimenzioniranju stanice prema značajci, a ne prema brošuri.
Statički držač steže umetak ili svrdlo i drži ga mirnim. Svaki rezni pokret dolazi od vretena obratka, tako da stroj može generirati samo površine okretanja: promjere, ramena, lica, skošenja i radijuse. Za tokarski stroj s valjcima koji ostaje srž posla, a pokretani alati ne mijenjaju ništa na njemu.
Pogonski alat dodaje neovisno rotacijsko gibanje alatu. Unutar držača, zupčanik - ili na modelima višeg ranga konusni ili planetarni set - okreće steznu čauru ili trn u fiksnom omjeru prema pogonskoj osovini u revolverskoj glavi. Taj jedini dodatak mijenja ono što stroj može učiniti:
Ta zadnja točka pokreće ekonomiju. Svaki put kad valjak napusti tokarilicu i vrati se natrag, netko ga mora ponovno stegnuti, ponovno ukazati na odstupanje i ponovno dodirnuti alate. Na kolutu od pet tona, to se mjeri u satima.
Sučelje odlučuje što zapravo možete kupiti. VDI 30 i VDI 40 sjedišta dominiraju tokarilicama srednje veličine; BMT 45, 55 i 65 uobičajeni su na težim strojevima i nose veći moment jer je pogonska spojka veća. Capto C5 i C6, te HSK-T pojavljuju se tamo gdje su ponovljive izmjene alata važnije od vršnog momenta. Prije određivanja držača, potvrdite tri broja: veličinu sjedala, omjer pogona stanice i maksimalnu brzinu vretena koju stroj dopušta s uključenim alatom pod naponom. Na mnogim tokarilicama taj strop leži znatno ispod brzine okretanja.
Vođeni alati nisu odgovor na svaku značajku. Donja tablica je najbrži način da odlučite stanicu po stanicu.
| Operacija | Statički držač | Pogonski alat | Praktična napomena |
|---|---|---|---|
| OD tokarenje, sučeljavanje, skošenje | da | Nije potrebno | Rotacija vretena stvara površinu |
| Utor za klin u valjčnom rukavcu | br | da | Rotacijski rezač plus zaključana C-os |
| Ravno ili ključno lice na dnevniku | br | da | Radijalni držač; Y-os samo ako je pomaknuta od središta |
| Krug za vijke ili urezane rupe na čeonoj strani | br | da | Aksijalni držač, indeksiranje C-osi, kruto narezivanje |
| Radijalne rupe za ulje ili hlađenje | br | da | Rashladno sredstvo kroz alat čini razliku |
| Provucite žljebove i rebra na šipkama | br | da | Namjenski stroj za urezivanje volumena |
Čitajte to kao filtar, a ne kao pravilo. Ako značajka raste iz vlastite rotacije role, statični držač je jeftiniji, čvršći i lakši za održavanje. Ako se ne dogodi, pogonska stanica je jedini način da zadržite kotao na stroju.
Zakretni moment na alatu odlučuje je li stanica upotrebljiva i nije isti kao nazivni motor na specifikacijskom listu. VDI 30 stanica obično isporučuje 15 do 30 Nm na steznoj čahuri; stanica BMT 55 ili 65 s redukcijom 2:1 može isporučiti 60 do 120 Nm, ovisno o proizvođaču. Iskoristivi zakretni moment pada kako brzina raste jer je omjer fiksan, tako da stanica koja udobno reže na 1500 o/min može stati na 5000 o/min u istom materijalu.
Roll materijali čine ovaj beton. Mekani čelični rukavac 45# lako se obrađuje; indukcijski kaljena čaura od 60 HRC ne. Otvrdnute površine valjaka obično se tokare s keramičkim ili CBN umetcima, ili se bruse, a ne glodaju, stoga provjerite nalazi li se element koji planirate glodati u očvrsloj zoni ili samo u mekšem dijelu rukavca i čeonoj površini.
Svrdla malog promjera i čelna glodala u dubokim dijelovima trebaju rashladno sredstvo kroz alat, obično 20 do 40 bara, isporučeno kroz držač, a ne raspršeno na rezu. Evakuacija strugotine je druga polovica: radijalni držač koji radi u blizini postolja ima ograničeni razmak, a držač s velikim dohvatom koji rješava problem dohvata često ponovno uvodi klepetanje pri istoj brzini.
Dvije provjere prihvaćanja prije nego što držač uđe u proizvodnju: ukupno indicirano odstupanje na 50 mm od površine držača, idealno 0,01 mm ili bolje, i balansiranje na G2,5 pri najvećoj brzini alata pod naponom. Oba su jeftina za provjeru i skupa za otkrivanje kasnije.
Najjasniji način da se opravda pogonska stanica je cijena alternative. Grafikon u nastavku koristi radni valjak srednje veličine s jednim utorom za klin i četiri urezane rupe na čeonoj površini, uspoređujući radnu stanicu na tokarskom stroju s dva načina na koje se većina trgovina oslanja.
Vrijeme postavljanja po svitku, minute
Gonjeni alat na strugu - 12 min
Ručni raspored i brušenje - 95 min
Druga strojna ruta - 165 min
Jaz nije samo rad. Usmjeravanje izvan tokarilice povećava rizik pri rukovanju, jer su priveznice, viličari i ponovno stezanje mjesta gdje rukavci valjka pokupe udubljenja i gdje se gubi koncentričnost. Postoji i trošak planiranja: stroj za mljevenje dovoljno velik za valjak od pet tona obično je zauzet, tako da valjak čeka u redu prije nego što čeka operatera.
Najčešće pogreške u specifikaciji imaju tendenciju ponavljanja:
Izbor držača prati stroj, a ne obrnuto. Rolo tokarski stroj s krutim ležajem, teškim stražnjim držačem i zaključanom C-osi je ono što stanicu čini produktivnom; isti držač na laganom tokarskom stroju će brbljati mnogo prije nego što postigne nazivni moment. Kada specificirate stroj, navedite značajke koje se moraju rezati u jednoj postavci, a zatim se vratite na broj živih stanica, njihovu orijentaciju i njihov zakretni moment.
 CNC tokarski stroj serije CK84 za tokarenje teških valjaka Tokarilice s valjcima CK84 za teške uvjete rada sa Siemens 828D kontrolom, krutim vodilicama i vretenom od 90 kW odgovaraju strojnoj obradi velikih valjaka s jednim postavom prije namjenskog zarezivanja. Pogledajte proizvod →
Za uzorke prolaza, rebra i polumjesečaste utore na šipkama i profilnim valjcima, namjenski strojevi za urezivanje i valjkaste glodalice ostaju produktivniji kada ih volumen opravdava, jer indeksiraju valjak i rezač zajedno umjesto da se oslanjaju na jednu revolversku stanicu.
Pogonski držač je sklop zupčanika koji radi na tisućama okretaja u minuti u prljavom okruženju. Njegov životni vijek ovisi o tri navike: održavanju pogonske spojke čistom i lagano podmazanom, provjeri otjecanja nakon bilo kakvog udara i zamjeni steznih čaura i brtvila prije nego što se istrošenost pokaže na površini. Stanica koja počinje proizvoditi sužavanje ili klepetanje obično prijavljuje istrošenu steznu čauru ili oštećenu pogonsku spojku, a ne grešku stroja.
 Rezervni dijelovi za CNC strojeve za glodanje polumjeseca Rezači od tvrdog metala i PCD, držači za glodanje, brončani potporni blokovi i učvršćenja pomažu u održavanju točnosti CNC strojeva za glodanje s polumjesečastim utorima i smanjenju zastoja povezanih s trošenjem. Pogledajte proizvod →
Dostupnost rezervnih dijelova vrijedi provjeriti prije kupnje, a ne nakon. Stezne čahure, držači, pogonski ključevi i setovi zupčanika dijelovi su koji prvi otkazuju, a držač koji se ne može lokalno popraviti postaje otpad, a ne alat. Budući da pogonski sustav upravlja preciznošću pozicioniranja jednako kao i mehanika, također ga vrijedi razumjeti kako CNC sustav obrađuje indeksiranje C-osi prije nego što se posvetite specifikaciji.
Pogonski alati su jednostavna trgovina. Oni koštaju više od statičkog držača, potrebna im je rashladna tekućina i okretni moment koji stroj mora osigurati, a zaslužuju tu investiciju samo tamo gdje se značajka ne može okrenuti. U radionici s rolama te su značajke predvidljive: utori za klinove, ravnine, rupe na čeonoj površini, radijalni uljni prolazi i utori. Izbrojite koliko ih se pojavljuje u tipičnom mjesecu, odredite cijenu koju trenutačno radite da biste ih dosegnuli i odluka se obično donosi sama od sebe. Tamo gdje pokretani alati ne odgovaraju, statični alati još uvijek pobjeđuju na krutosti, cijeni i jednostavnosti, i nema razloga za njihovo forsiranje. Za trgovine koje kupuju stroj, a ne držač, počnite od oprema za obradu valjaka koja odgovara veličini role koju stvarno obrađujete, a zatim odredite stanice u odnosu na značajke koje te role zahtijevaju.

S obzirom na probleme prerade čeličnih kotrljanja, XK8450 CNC stroj za glodanje kotrljanja nova je vrsta alata za stroj za obradu CNC Roll Groove-a...
Pogledajte detalje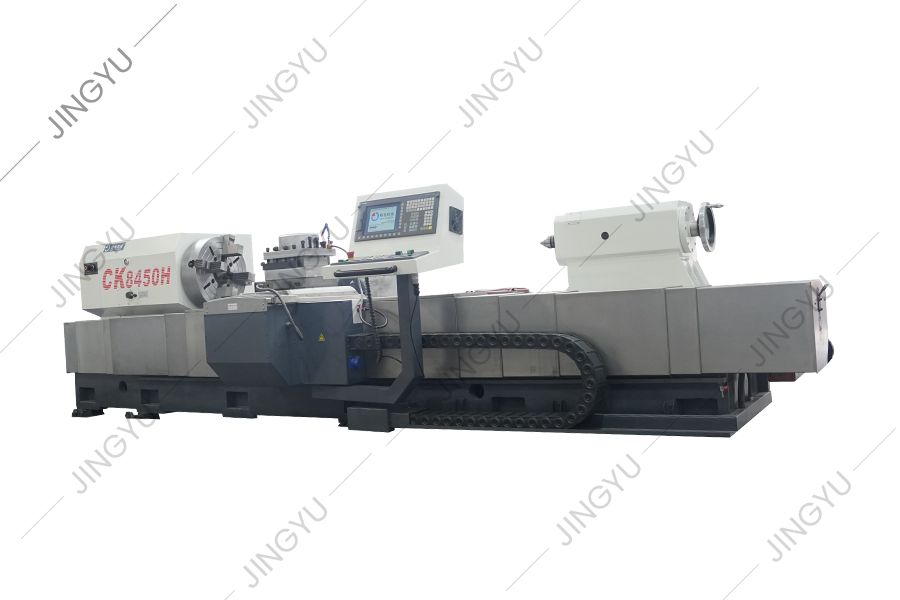
Ova serija strojnih alata uglavnom se koristi za prolazak i obradu rola. Također može okrenuti vanjski krug i kotrljati vrat valjaka, a također mož...
Pogledajte detalje
CNC -serije CK84 CNC Roll tokariji prihvaća Siemens 828D CNC sustav i pokreće ga servo motor. Prilikom dizajniranja ovog alata za stroj, u potpunos...
Pogledajte detalje
CNC CNC tokari sa nagibom CK450 prihvaća njemački sustav kontrole Siemens. Izgled, operativni sustav i sustav zaštite sigurnosti strojnog alata diz...
Pogledajte detalje
CNC-ov stroj koji se ojačava mljevenjem prihvaća kutiju vretena u cijelosti, a dio prijenosa vretena prihvaća zupčanike s precizno veće od 6 razina...
Pogledajte detalje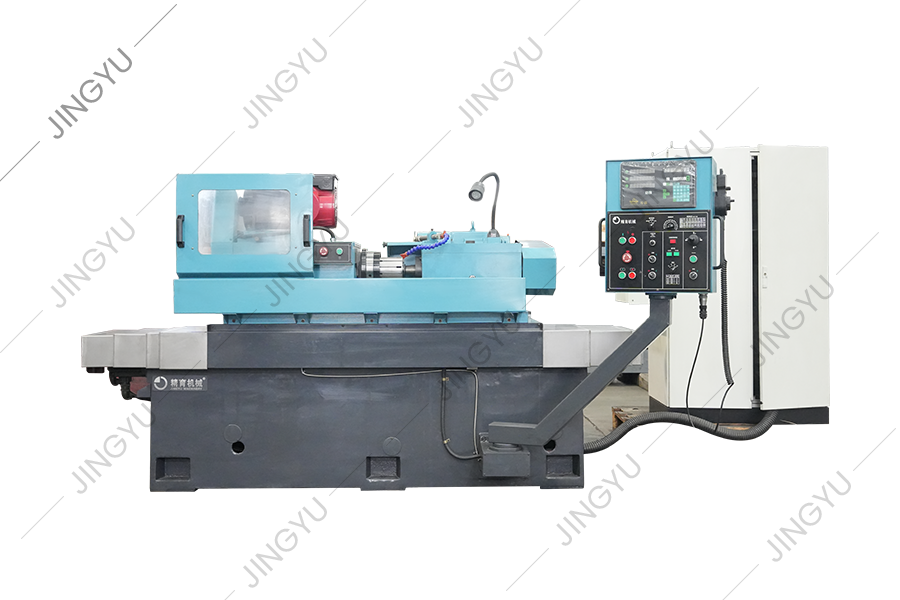
Mržina kotrljanja koja formira kotrljanje uglavnom se koristi za mljevenje valjka s valjkama od volfram-karbida za proizvodnju brzih žičanih šipki....
Pogledajte detalje
MK8450 CNC brusilica za rolanje uglavnom se koristi za grubo mljevenje, polufinisko mljevenje, fino brušenje i ne-spark mljevenje vanjskih krugova ...
Pogledajte detalje
Trenutno graviranje kotrljanja uzoraka u kući i inozemstvu uglavnom prihvaća metodu elektrolize, obične horizontalne glodalice i druge metode obrad...
Pogledajte detalje
Ovaj se stroj uglavnom koristi za mljevenje i popravak mljevenog rezača križnog rebra s navojnim kolutom, koji lako može popraviti i mljeti rub rez...
Pogledajte detalje
Ova serija je uglavnom za CNC Crescent Groove Strojeve za glodanje kako bi osigurali zajedničke dijelove, kao što su držači alata za glodanje, glod...
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

