


Cat:CNC stroj za glodanje rola
CNC stroj za glodanje prstena
Akumulirali smo bogato iskustvo u obradi i korištenju poburnih rola i proveli smo dubinsku analizu i istraživanje tehnologije sličnih naprednih pro...
Pogledajte detalje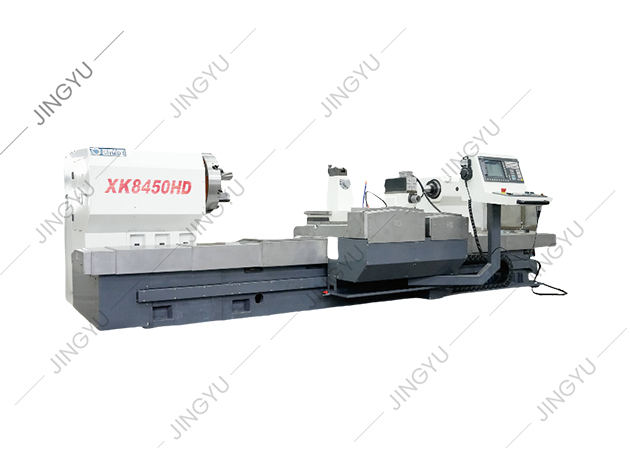
Nadzornik radionice za valjanje jednom je objasnio zašto je radionica zamijenila svoj tokarski stroj za ručno kopiranje grubim tokarenjem: stroj je ujutro dostigao toleranciju, ali do poslijepodneva su se na gotovom valjku pojavili hidraulični tragovi i termički pomak. To je iskustvo uobičajeno kod teške strojne obrade. CNC horizontalni tokarski stroj uklanja većinu te varijabilnosti, jer je svako pomicanje osi kontrolirano digitalnom petljom, a putanja alata generirana je iz programa obrade, a ne iz predložaka bregaste osovine. Ako su vaši obradaci osovine, valjci, osovine, rukavci ili bilo koji dio čija je duljina veća od njegovog promjera, vodoravna konfiguracija obično je najpraktičniji i najisplativiji početak.
Jednostavno rečeno, horizontalni CNC tokarski stroj daje vam dosljednost procesa. Os vretena je paralelna s podom, tako da se dugi obradaci mogu poduprijeti između stezne glave i središta pod naponom, a sile rezanja guraju prema dolje u ležište. Ovakav raspored omogućuje stroju kombiniranje teških grubih prolaza sa završnim prolazima koji zadržavaju okruglost unutar nekoliko mikrona.
Praktični učinak je mjerljiv. Kruti tokarski stroj s prednapregnutim linearnim vodilicama ili kaljenim okvirima držat će ponovljenu točnost pozicioniranja unutar 0,005 mm. Svaki dio iz serije počinje s istom pogreškom putanje alata i istom toplinskom kompenzacijom. Toplinska stabilnost jedan je od glavnih razloga zašto CNC tokarilice nadmašuju ručne strojeve; upravljački sustav može primijeniti kompenzaciju za temperaturne promjene, a operater ne treba preusmjeravati središta za svaku novu rolu.
Iz perspektive planiranja proizvodnje, prelazak s kopirnih tokarilica na CNC također skraćuje vrijeme postavljanja. Programi dijelova mogu se pozvati iz memorije, odstupanja alata pohranjuju se prema broju alata, a pregled prvog komada postaje korak potvrde umjesto petlje pokušaja i pogrešaka.
Odluka o stroju zapravo je odluka o krutosti. Prvo pogledajte krevet. Horizontalni tokarilice za teške uvjete rada obično su izrađene na jednodijelnom postolju od lijevanog željeza ili rebrastom čeliku. Postolje prigušuje vibracije tijekom isprekidanih rezova, a točnost očvrslih vodilica određuje koliko ravno kolica putuju duž Z-osi. Tokarski stroj koji gubi ravnost pod opterećenjem prenosi tu grešku izravno na konus na tijelu valjka.
Glava je drugi prioritet. Za obradu valjkom, vreteno treba i veliki okretni moment pri maloj brzini i širok raspon brzina za različite materijale alata. Glava s pogonom zupčanika daje veliki okretni moment; integrirano motorno vreteno nudi bolju završnu obradu površine pri velikoj brzini. Mnogi praktični kupci odabiru dvobrzinski mjenjač s frekvencijskom kontrolom kako bi dobili oboje.
Alati se drže kupolom ili stupom za alat. CNC kupola s 8 do 12 stanica smanjuje vrijeme promjene i omogućuje izvođenje više operacija u jednoj postavci. Ako dio zahtijeva glodanje, bušenje ili izradu utora uz tokarenje, potrebna vam je pogonska revolverska glava s pokretanim alatima. Konačno, stražnji dio pruža drugu potpornu točku; za vitke valjke, hidraulički pokretana pinola zadnjeg dijela s podesivim pritiskom neophodna je za sprječavanje savijanja.
Prije usporedbe marki, usporedite konfiguracije. Vertikalni strugovi drže obradak na vodoravnom stolu, tako da gravitacija pomaže da dijelovi velikog promjera ostanu stabilni. Horizontalni tokarilice podupiru dugačke izratke duž njihove središnje crte, a strugotine padaju izvan zone rezanja. Donja tablica sažima razlike relevantne za većinu industrijskih kupaca.
| Faktor | Horizontalni CNC strug | Vertikalni CNC strug |
|---|---|---|
| Najbolji oblik obratka | Osovine, valjci, osovine, rukavci | Prirubnice, zamašnjaci, veliki prstenovi |
| Duljina obratka | Ograničeno duljinom kreveta i stalnim odmorima | Ograničeno visinom stroja i veličinom stola |
| Promjer obratka | Ograničeno promjerom ljuljačke iznad kreveta | Može obraditi vrlo velike promjere na kompaktnoj površini |
| Uklanjanje strugotine | Čipovi padaju prema dolje; ispiranje rashladne tekućine je izravno | Žetoni ostaju na stolu; treba jače rashladno sredstvo |
| Praktičnost postavljanja | Jednostavan utovar dizalicom i centrima | Lako za teške kratke dijelove koji leže ravno |
| Tipična uporaba u trgovini rola | Tokarenje tijela valjka, završna obrada vrata, žljebljenje | Oblaganje kraja role i veliki prstenasti rad |
Za trgovinu s rolama rijetko se postavlja pitanje je li horizontalno općenito bolje. Radi se o tome je li dio prevelikog promjera za kapacitet ljuljanja horizontalnog stroja. Valjci za valjaonice trake dugi su i relativno malog promjera, tako da horizontalni strojevi dominiraju operacijama tijela valjka, grla i utora. Vertikalni strojevi pojavljuju se pri obradi prstenova vrlo velikog promjera ili kratkih valjaka s prirubnicom.
Jedna uobičajena pogreška je usporedba samo cijene, maksimalnog promjera tokarenja i brzine vretena. Stvarni trošak tokarilice pokazuje koliko dobro krutost i konfiguracija odgovaraju vašoj mješavini dijelova. Započnite s kratkim popisom za procjenu:
Koristan način da strukturirate svoje razmišljanje je put odlučivanja:
 Teški CNC tokarski stroj za valjke za obradu kaljenih valjaka Ovaj CNC tokarski stroj za valjke koristi kruti ležaj vodilice 4-plus-1 i glavu s visokim zakretnim momentom, prikladan za rezanje kaljenih ili polu-kaljenih valjaka gdje je stabilnost strukture važnija od brzine vretena. Pogledajte proizvod →
U našem radu u Nantong Jingyu Machineryju, vodoravni tokarilice za teške uvjete rada su strojevi koji najčešće okreću valjane čelične i aluminijske role. Odlučujući čimbenik je usklađivanje strukture s momentom rezanja, a ne najvećom brzinom. Ako su većina vaših dijelova kaljeni ili polu-kaljeni valjci, kruto ležište, prednja osovina s velikim zakretnim momentom i pouzdana stražnja osovina važniji su od broja okretaja u minuti.
Kada je valjak već na ili blizu konačne tvrdoće, strug je pogrešan alat. CNC brusilica je bolja investicija jer se brušenjem izbjegavaju toplina i vibracije koje bi izazvalo tokarenje.
Kvaliteta ugradnje određuje dugoročnu točnost. Horizontalni tokarski stroj mora biti izravnan na betonskoj podlozi koja odgovara specifikaciji proizvođača. Uobičajena tolerancija je 0,02 mm po metru na krevetu, provjereno preciznom linijom. Nemojte preskočiti jastučiće za izolaciju vibracija ako će stroj raditi isprekidane rezove; prigušni sloj održava oštricu stabilnom i sprječava tragove klepetanja.
Tijekom prvih smjena promatrajte toplinski rast. Neka vreteno radi na normalnim radnim brzinama 20 do 30 minuta prije završnog prolaza. CNC sustav može primijeniti toplinsku kompenzaciju, ali još uvijek vam je potrebna ponavljajuća rutina zagrijavanja.
U svakodnevnom održavanju dajte prioritet rashladnoj tekućini i sustavu upravljanja strugotinom. Kod tokarenja valjka, teško rezanje stvara sitne abrazivne strugotine koje će istrošiti vodilice i brtve kupole ako rashladno sredstvo nije filtrirano. Promijenite filterske uloške prema rasporedu, svakodnevno provjeravajte razinu ulja u vodilici i provjerite ima li istrošenosti steznih čeljusti. Čist stroj duže ima toleranciju i manje košta popravak.
Dostupnost rezervnih dijelova skriveni je trošak slabo podržanog stroja. Raspitajte se kod dobavljača o rokovima isporuke za ležajeve vretena, revolverske spojke i kuglične vijke. Ako ne možete držati kritične rezervne dijelove u blizini, kvar postaje tjednima zastoja. Za naše kupce rezervni dijelovi za tokarilice i pribor za brusne ploče su na zalihama upravo zato što pokvareni enkoder ili istrošeni kuglični vijak ne bi trebali biti početna točka novih pregovora o nabavi.
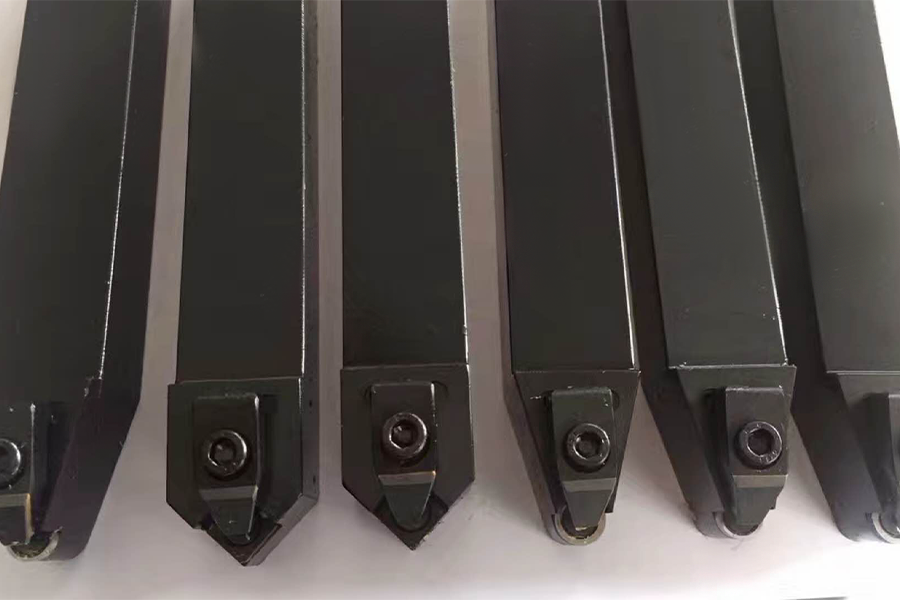 Rezervni dijelovi za CNC tokarilice uključujući umetke i držače alata Ovaj odjeljak navodi bitne zamjenske komponente kao što su CBN i PCD pločice i držači alata za tokarenje, što vam pomaže da procijenite dostupnost rezervnih dijelova i izbjegnete produženi prekid rada vašeg tokarskog stroja. Pogledajte proizvod →
Sigurnost bi također trebala biti dio plana. Potvrdite da stroj zadovoljava vaše električne standarde, da je štitnik stezne glave međusobno blokiran i da operater može brzo zaustaviti vreteno nožnom kočnicom ili kontroliranim zaustavljanjem. Dobar CNC tokarski stroj smanjuje ručno rukovanje, ali samo ako se sustavi stezanja, transportera strugotine i kočnog sustava vretena provjeravaju jednom tjedno.
Vrijednost CNC horizontalnog tokarilice proizlazi iz podudaranja između stroja i mješavine dijelova. Teški, kruti stroj s malo višom početnom cijenom često vraća tu dodatnu investiciju manjim trošenjem alata i manjim brojem valjaka u prvoj godini. Dobavljač koji raspravlja o vašim crtežima prije nego što pripremi prijedlog obično je riješio sličnu prijavu za drugog kupca.
Praktičan sljedeći korak je slanje tri stvari dobavljaču: crtež role s tolerancijama, raspon materijala i tvrdoće te prosječnu količinu serije. Prema našem iskustvu, ta su tri unosa dovoljna za preporuku određenog zakretnog momenta vretena, vrste vodilice, konfiguracije kupole i plana automatizacije. Ne morate biti stručnjak za izradu alatnih strojeva da kupite pravi CNC horizontalni tokarski stroj; samo trebate biti precizni u pogledu obradaka na kojima ćete raditi.

Akumulirali smo bogato iskustvo u obradi i korištenju poburnih rola i proveli smo dubinsku analizu i istraživanje tehnologije sličnih naprednih pro...
Pogledajte detalje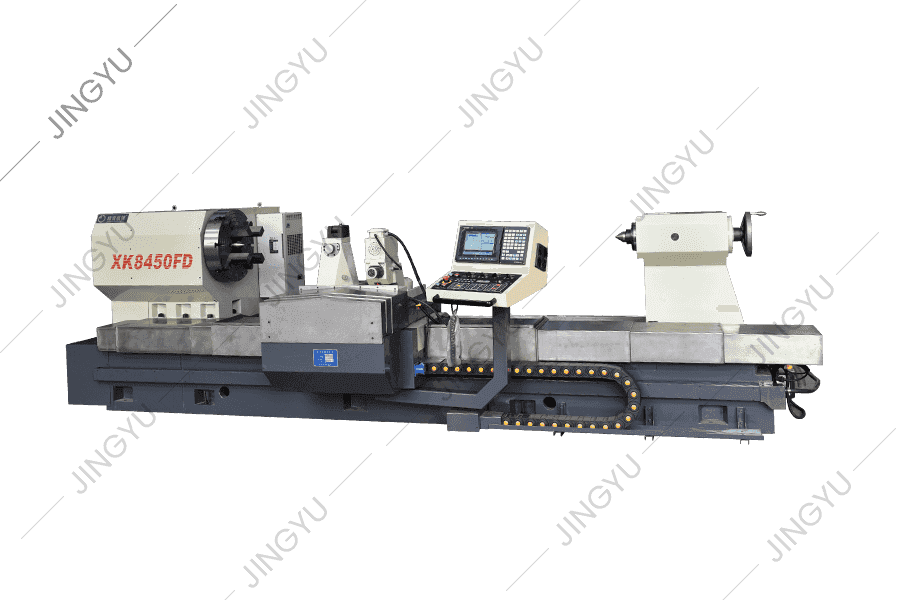
S obzirom na probleme prerade čeličnih čelika, XK8450 CNC stroj za glodanje rola nova je vrsta alata za stroj za obradu CNC Roll Groove -a razvijen...
Pogledajte detalje
S obzirom na probleme prerade čeličnih kotrljanja, XK8450 CNC stroj za glodanje kotrljanja nova je vrsta alata za stroj za obradu CNC Roll Groove-a...
Pogledajte detalje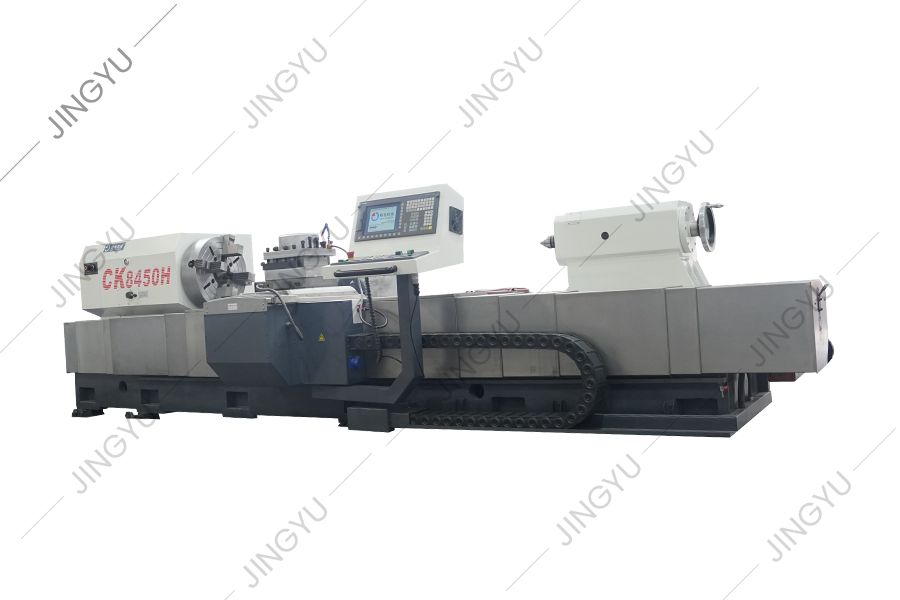
Ova serija strojnih alata uglavnom se koristi za prolazak i obradu rola. Također može okrenuti vanjski krug i kotrljati vrat valjaka, a također mož...
Pogledajte detalje
CNC CNC tokari sa nagibom CK450 prihvaća njemački sustav kontrole Siemens. Izgled, operativni sustav i sustav zaštite sigurnosti strojnog alata diz...
Pogledajte detalje
CNC-ov stroj koji se ojačava mljevenjem prihvaća kutiju vretena u cijelosti, a dio prijenosa vretena prihvaća zupčanike s precizno veće od 6 razina...
Pogledajte detalje
Stroj za graviranje CNC -a prikladan je za obradu različitih oznaka lica. Kroz softver za automatsko uređivanje može generirati programe obrade pre...
Pogledajte detalje
MX250 je standardni stroj za preljev s dijamantskim kotačima koji se koristi za formiranje i presvlačenje dijamantskih kotača za metalurške čelične...
Pogledajte detalje
Ova serija je uglavnom za CNC Crescent Groove Strojeve za glodanje kako bi osigurali zajedničke dijelove, kao što su držači alata za glodanje, glod...
Pogledajte detalje
Ova serija uglavnom pruža dijelove za zajedničko odjeljenje za CNC-ove kolica, poput CBN noževa, PCD noževa, Chucks, vijke itd.
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

