


Cat:CNC stroj za glodanje rola
CNC Roll Stroj
XK9350 serija CNC-a za poburnu rolicu Groove Stroj je nadograđeni proizvod tipa XK500, koji je prikladan za obradu kolutova promjera manjih od 500 ...
Pogledajte detalje
Koji biste stroj trebali staviti na pod kad novi poslovi uključuju i komponente nalik osovini i ravne nosače? Odgovor je rijetko crno-bijeli, ali odluka postaje lakša nakon što pratite kako svaki stroj uklanja materijal. CNC tokarski stroj rotira obradak. CNC glodalica rotira alat. Ta jednostavna razlika diktira geometriju koju možete proizvesti, vrijeme postavljanja koje ćete potrošiti i cijenu po dijelu. Odaberite tokarski stroj za rotacijsku simetriju; odaberite mlin za prizmatičnu složenost. Kada su potrebna oba, razmislite o kombiniranom stroju za tokarenje i glodanje ili planirajte ćeliju s obje vrste.
U CNC tokarskom stroju, koji se naziva i tokarski centar, obradak se drži u vretenu i okreće kontroliranom brzinom. Alat za rezanje, montiran na revolver, pomiče se duž X i Z osi kako bi uklonio materijal. Ovaj dizajn je učinkovit za vanjske cilindre, provrte, suženja, navoje i utore. Budući da dio neprestano rotira, zaobljenost i koncentričnost se prirodno stvaraju iz osi vretena.
U CNC glodalici, obradak je pričvršćen za stol, a alat za rezanje se okreće u vretenu. Alat ili stol se pomiču kroz više osi, obično X, Y i Z. To omogućuje rezaču da dosegne različite površine i stvori ravne površine, utore, džepove i trodimenzionalne profile. Glodanje je prirodan izbor za dijelove koji imaju kvadratne kutove, rupe na više strana ili složene konture koje tokarski stroj ne može dosegnuti.
Ako uklonite programiranje i automatizaciju, fizička razlika je upravo ova: koja se komponenta okreće. Odgovor oblikuje svaku kasniju odluku o alatu, radnom držanju i slijedu obrade. CNC tokarski stroj s valjcima, na primjer, dizajniran je posebno za velike cilindrične valjke, tako da su vreteno i stražnja osovina napravljeni da nose velike težine. Glodalica u istoj tvornici bila bi odabrana za klinove i utore izrezane u te valjke u sekundarnoj operaciji.
 Visokoučinkoviti CNC tokarski stroj s krutim dizajnom vodilica Ovaj tokarski stroj odgovara velikim cilindričnim valjcima i rotacijskim dijelovima, nudeći krutu strukturu i veliki moment rezanja. Njegov dizajn podržava teške izratke, što ga čini praktičnim izborom za radionice kojima je potrebno precizno tokarenje prije sekundarnih operacija glodanja. Pogledajte proizvod →
Geometrija dijela je najbolja polazna točka za odabir između tokarenja i glodanja. Rotacijski dio s ravnomjernom osi, kao što je osovina motora, valjak, čahura, prirubnica ili remenica, najbolje je obraditi na strugu. Tokarski stroj uklanja materijal velikom brzinom, a istovremeno održava dosljedan promjer duž duljine. Čak se i dijelovi s ekscentričnim značajkama mogu prvo tokariti, a zatim dovršiti na glodalici u drugoj operaciji.
Prizmatični dio, kao što je kućište, ploča, potporni nosač, tijelo ventila ili šupljina kalupa, zahtijeva mlin. Sposobnost pomicanja alata po ravnoj površini i mijenjanje orijentacije indeksiranjem izratka čini glodanje standardnom metodom za pravokutne dijelove i značajke kao što su utori, džepovi i izbočine. Mnogi složeni dijelovi nisu samo jedna vrsta. Razmotrite rolu kojoj je potreban utor za klin urezan u vanjsku površinu ili osovinu s križnom rupom blizu jednog kraja. U tim slučajevima strojna obrada cijelog dijela može zahtijevati obje operacije. Donja tablica sažima glavne razlike.
| Karakteristično | CNC strug | CNC mlin |
|---|---|---|
| Kretanje obratka | Rotira oko vretena | Stacionarno na stolu |
| Kretanje alata | Kreće se po linearnim osima | Rotira i pomiče se u više osi |
| Najbolja geometrija | Cilindrični, konusni, sferni | Prizmatični, ravni, konturirani |
| Tipične operacije | Tokarenje, bušenje, narezivanje navoja, urezivanje utora | Površinsko glodanje, bušenje, urezivanje, konturiranje |
| Tipična orijentacija vretena | Horizontalno ili okomito | Okomito ili vodoravno |
| Složenost postavljanja | Donji za rotirane dijelove | Viši za rad s više lica |
| Uobičajeni raspon tolerancije | IT6–IT8 | IT7–IT9 |
Ovi rasponi su opći, a ne apsolutni. Moderni CNC tokarski stroj s linearnim ljestvicama može doseći vrlo uske tolerancije, a vrhunska glodalica također može proizvesti gotovo okrugle oblike s interpolacijom. Ali kada planirate pouzdanu, ekonomičnu proizvodnju, tipične snage važnije su od teorijskog maksimuma.
Oba stroja mogu postići izvrsne rezultate, ali se ograničavajući faktori razlikuju. Na tokarilici je završna obrada površine funkcija brzine posmaka, radijusa vrha alata, brzine vretena i krutosti izratka. Budući da se dio neprestano okreće, dobivate prirodno glatku površinu po obodu. Urezivanje navoja i utora izvodi se pločicama određenog oblika. Za duge valjke često je potreban stabilan oslonac ili središte konja kako bi se spriječilo savijanje pod silama rezanja.
Kod glodalice, završna obrada je pod utjecajem udaljenosti koraka, brzine vretena, otklona alata i broja žljebova. Krajnja glodala s kuglastim nosom stvaraju glatkije konture, ali s dužim vremenima ciklusa. Alati za glodanje su raznolikiji: čeona glodala, čeona glodala, svrdla, nareznici i specijalna glodala. Izmjene alata mogu biti automatske ako stroj ima izmjenjivač alata, što omogućuje složene dijelove. Kompromis je da radni držač mora biti dovoljno krut da se odupre bočnim silama; loše stegnuti dio može vibrirati ili se pomaknuti, uništavajući točnost gotovog elementa.
Za valjke od lijevanog željeza ili kovanog čelika krutost je kritična. Tokarski stroj za teške uvjete rada može držati velike promjere uz velike stope skidanja materijala. Glodalo za teške uvjete rada, s druge strane, ističe se u rezanju utora za klinove i šarama utora na očvrslim površinama valjaka. Zbog toga mnogi proizvođači valjaka posjeduju obje vrste strojeva. Imajte na umu da CNC kontroler i servo sustav određuju koliko točno oba stroja izvršavaju svoje putanje. Stabilna kontrolna petlja održava putanju alata ponovljivom tijekom dugih ciklusa. Ako radite s valjcima koji zahtijevaju precizan razmak utora, stroj dizajniran za specifično glodanje valjka, kao što je CNC rolo tokarski stroj s preciznim CNC sustavom , može napraviti razliku između dijelova koji odgovaraju i dijelova koji se rashoduju.
Započnite s tri pitanja: Koji je osnovni oblik vašeg dijela? Koliko strana mora biti obrađeno? Koja je očekivana veličina serije i tolerancija? Odgovori će vas usmjeriti prema jednoj ili drugoj tehnologiji.
Drugi čimbenik je količina materijala koju treba ukloniti. Tokarenje vrlo učinkovito uklanja materijal s okruglog obrasca jer je rez kontinuiran. Glodanje s malim rezačem uklanja materijal sporije, osobito kada je rez prekinut. Ako dio počinje kao odljevak gotovo neto oblika, glodanje može biti prikladnije; ako se kreće od šipke, okretanje je često brže. Za detaljan pregled dostupnih obitelji strojeva, pogledajte cijeli asortiman proizvoda na stranici proizvođača.
Ne ignorirajte radno držanje. Tokarski stroj obično drži obradak u steznoj glavi s tri čeljusti ili steznoj čahuri, koja se brzo postavlja. Glodalica zahtijeva škripce, stezaljke ili prilagođena učvršćenja kako bi spriječila pomicanje dijela pod bočnim silama. Za složene dijelove trošak učvršćenja može premašiti trošak stroja u malim serijama. Izračunajte ukupne troškove procesa, a ne samo cijenu stroja, prije donošenja odluke o kupnji.
Na kraju, procijenite raspoloživi strojni prostor i vještinu operatera. Centri za tokarenje i centri za glodanje imaju različite potrebe održavanja. Mlinski izmjenjivač alata i sustav rashladne tekućine zahtijevaju redovitu pozornost; vreteno i stezna glava tokarilice zahtijevaju pravilno čišćenje i podmazivanje. Odaberite stroj kojim vaš tim može pouzdano upravljati i održavati ga. Stroj koji stoji besposlen jer se nikome ne sviđa kontrola je loša investicija.
Valjci su klasičan primjer gdje tokarilica i glodalica rade zajedno. Nova rola počinje kao kovani ili lijevani cilindar. Vanjski profil, rukavci i navoji tokare se na CNC tokarskom stroju. Zatim se utori za ključeve, spiralni utori ili prilagođeni uzorci glodaju na CNC stroju za urezivanje s valjcima. Neki valjci zahtijevaju mljevenu površinu s nazubljenim ili zakrenutim uzorkom kako bi se poboljšao protok materijala u čeličani. Mogućnost prebacivanja između tokarenja i glodanja u jednoj postavci dragocjena je kada je dio težak, a ponovno pričvršćivanje skupo.
Izbor stroja unutar kategorije tokarilica također je važan. Visokoprecizni CNC tokarski stroj s glodalicama kombinira mogućnost tokarenja i glodanja u jednoj postavci, smanjujući vrijeme mirovanja i pozicione pogreške. Za proizvođače koji obrađuju više veličina role, automatski sustav za pozicioniranje utora je prednost. Ista logika vrijedi i za male dijelove. Proizvodna radionica koja proizvodi mesingane spojnice može koristiti tokarski stroj za tijelo i glodalo za šesterokutnu površinu. Trgovina koja proizvodi automobilske dijelove može složiti oba stroja u ćeliju. Ključ je definirati dominantni oblik dijela, zatim odlučiti opravdava li druga operacija dodatni stroj ili onaj s više zadataka.
Počnite gledajući najzahtjevniji dio koji trebate proizvesti. Ako je ključna značajka cilindrična površina s čvrstom koncentričnošću, CNC tokarilica je pravi temelj. Ako je definirajuća značajka ravna površina, džep ili složena kontura, CNC glodalica će vam bolje poslužiti. Kada su prisutne obje vrste značajki, razmislite o kombiniranom rješenju ili proizvodnoj ćeliji.
Ne postoji univerzalni najbolji stroj. Najbolji izbor je onaj koji odgovara vašim stvarnim dijelovima, veličini vaše serije i vašem iskustvu operatera. Jasno razumijevanje razlike između tokarilice i glodalice prvi je korak prema donošenju isplative odluke. Upotrijebite vrstu stroja koja se bavi značajkama najveće vrijednosti vašeg rada i zadržite drugi proces kao dodatak, a ne kao kompromis.
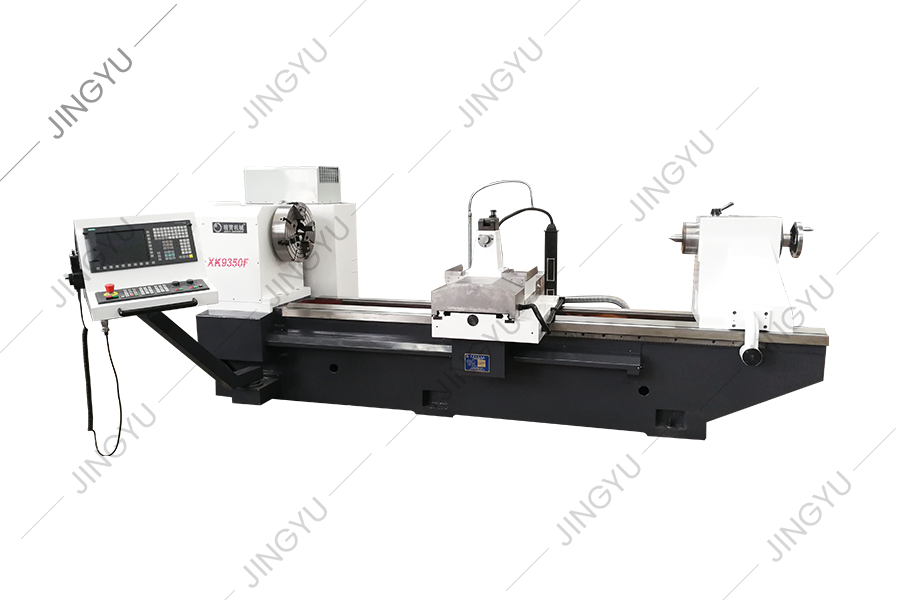
XK9350 serija CNC-a za poburnu rolicu Groove Stroj je nadograđeni proizvod tipa XK500, koji je prikladan za obradu kolutova promjera manjih od 500 ...
Pogledajte detalje
Ova serija alatnih strojeva može automatski rezati utore polumjeseca s različitim smjerovima rotacije i bilo kojim kutom spirale. Može se podijelit...
Pogledajte detalje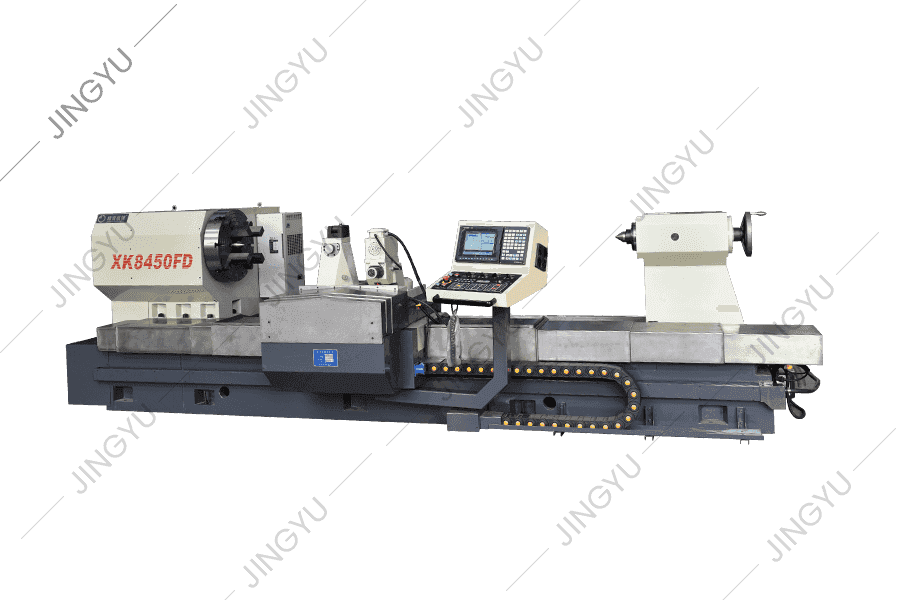
S obzirom na probleme prerade čeličnih čelika, XK8450 CNC stroj za glodanje rola nova je vrsta alata za stroj za obradu CNC Roll Groove -a razvijen...
Pogledajte detalje
Ova serija strojnih alata uglavnom se koristi za prolazak i obradu rola. Također može okrenuti vanjski krug i kotrljati vrat valjaka, a također mož...
Pogledajte detalje
CK8465H CNC Roll tokarijski krevet prihvaća 2 3 teške linearne strukture valjanog vodiča, to jesu, dvije pravokutne vodeće tračnice raspoređene vod...
Pogledajte detalje
CNC -serije CK84 CNC Roll tokariji prihvaća Siemens 828D CNC sustav i pokreće ga servo motor. Prilikom dizajniranja ovog alata za stroj, u potpunos...
Pogledajte detalje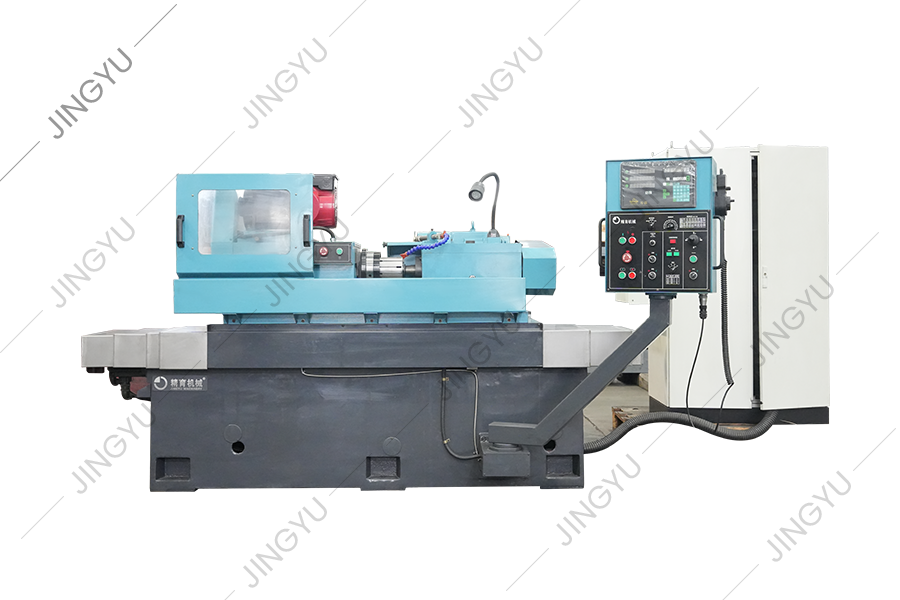
Mržina kotrljanja koja formira kotrljanje uglavnom se koristi za mljevenje valjka s valjkama od volfram-karbida za proizvodnju brzih žičanih šipki....
Pogledajte detalje
Ovaj strojni alat je nova vrsta alata CNC Roll Grooving stroj razvijenog na temelju tvrtke CNC Roll Roll Milling Machine serije te nakon potpunog i...
Pogledajte detalje
MX250 je standardni stroj za preljev s dijamantskim kotačima koji se koristi za formiranje i presvlačenje dijamantskih kotača za metalurške čelične...
Pogledajte detalje
Ova serija je uglavnom za CNC Crescent Groove Strojeve za glodanje kako bi osigurali zajedničke dijelove, kao što su držači alata za glodanje, glod...
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

