


Cat:Tokarilica za okretanje kotrljanja CNC
Visoka preciznost tokarilica CNC -a
Ova serija strojnih alata uglavnom se koristi za prolazak i obradu rola. Također može okrenuti vanjski krug i kotrljati vrat valjaka, a također mož...
Pogledajte detalje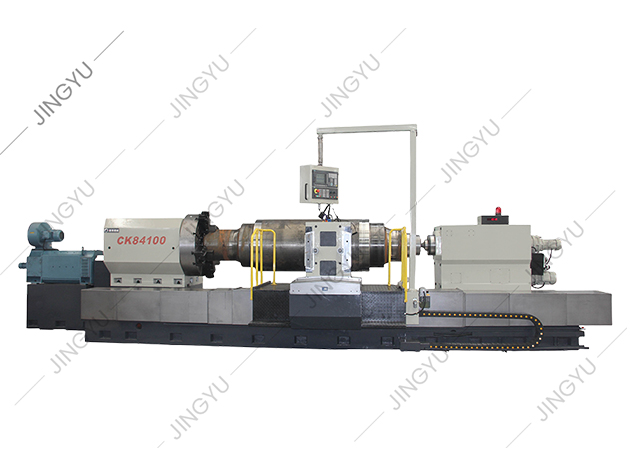
Strojar ubacuje čelični valjak u tokarski stroj, zatvara štitnik i pritišće početak ciklusa. Revolverska glava se indeksira, alat se dodiruje i prvi prolaz reže čisti cilindar unutar 0,05 mm. Ništa od toga se ne događa slučajno. To se događa jer netko razumije mali skup osnova CNC-a: osi, koordinatni sustavi, G-kod, odmaci obratka, kompenzacija alata i sigurna verifikacija. Ako ste novi u CNC-u ili procjenjujete kupnju stroja, ovo su osnove koje odvajaju kontrolirani proces od otpada i padova.
Ovaj vam vodič daje osnovno znanje redoslijedom kojim ćete ga stvarno koristiti. Vidjet ćete kako se CNC stroj kreće, što mu program govori da radi, kako postaviti posao i što treba provjeriti prije rezanja metala. Cilj nije pretvoriti vas u programera u jednom dahu. Treba vam pomoći da pročitate list za postavljanje, slijedite program i postavite bolja pitanja kada je stroj ili dobavljač na stolu.
CNC stroj je alatni stroj vođen računalom koji izvršava pohranjeni program. Računalo ne "zna" kako izrezati dio. Prati samo koordinate, brzine dodavanja i naredbe za prebacivanje. Fizički rezultat ovisi o tri podsustava koji rade zajedno:
Kada stroj izgubi točnost, uzrok je rijetko sam program. To može biti toplinski rast u vretenu, istrošenost u vodilicama, labavi držač alata ili odstupanje obrade koje je postavljeno s prljave površine. Osnovno CNC znanje znači znati koji sloj prvo provjeriti.
Ako radite s obradom na valjcima, obitelj strojeva važna je jednako kao i kontrola. A Proizvođač CNC valjkastih tokarilica kao što je Nantong Jingyu Machinery izrađuje strojeve na istim principima, ali s ležajevima za teške uvjete rada i značajkama specifičnim za role.
Svaki CNC pokret opisan je u koordinatnom sustavu. Najčešći je kartezijanski sustav: X, Y i Z za linearne osi, plus A, B i C za rotacijske osi. Na tokarilici X obično kontrolira promjer, a Z duljinu. Na glodalici, X i Y postavljaju stol, a Z kontrolira dubinu vretena.
Dvije nule su važne u svakodnevnom radu. Nula stroja je fiksna referenca koju je postavio graditelj. Radna nula je točka koju odaberete za dio, često pohranjena na stranicama obratka kao što je G54. Pogreška ovdje mijenja svaki rez. Uobičajena provjera tolerancije je dodirivanje poznate površine, postavljanje pomaka i zatim provjera indikatorom brojčanika prije pokretanja programa.
Više sjekira ne znači automatski i bolji stroj. Oni mijenjaju što stroj može učiniti i koliko je vještina postavljanja potrebna. Grafikon u nastavku prikazuje tipičnu upotrebu u radionici prema konfiguraciji osi.
Postoci su ilustrativni za uobičajeni posao u trgovini, a ne pravilo. Praktična stvar je da stroj s 3 osi s vještim operaterom i dobrim učvršćenjem često pobjeđuje stroj s 5 osi koji je loše postavljen.
CNC program je popis blokova. Svaki blok može sadržavati kretanje alata, brzinu napredovanja, naredbu vretena ili funkciju stroja. G-kodovi pripremaju stroj za određenu vrstu kretanja. M-kodovi uključuju ili isključuju pomoćne funkcije. Ne morate pamtiti svaki kôd, ali trebali biste prepoznati one koji se pojavljuju u gotovo svakom programu.
| Code | Značenje | Praktična napomena |
|---|---|---|
| G00 | Brzo pozicioniranje | Kreće se maksimalnom brzinom. Nikad nemojte pretpostaviti da će izbjeći stezaljku ili učvršćenje. |
| G01 | Linearna interpolacija | Reže u ravnoj liniji programiranom brzinom napredovanja. |
| G02/G03 | Kružna interpolacija (CW/CCW) | Zahtijeva središte luka ili radijus, plus točan odabir ravnine. |
| G54 | Radni koordinatni sustav | Pohranjuje nulti dio. Uvijek provjerite prije početka ciklusa. |
| G41/G42 | Kompenzacija rezača lijevo/desno | Odstupa putanju alata za radijus alata. Pogrešan smjer jednak je otpadu. |
| M03/M05 | Vreteno u smjeru kazaljke na satu / zaustavljanje vretena | Potvrdite smjer i brzinu prije prvog reza. |
| M08/M09 | Rashladno sredstvo uključeno / rashladno sredstvo isključeno | Rashladno sredstvo utječe na evakuaciju strugotine i toplinsku stabilnost. |
| M30 | Završetak programa i resetiranje | Vraća program na vrh za sljedeći ciklus. |
Struktura programa važna je jednako kao i pojedinačni kodovi. Redoslijed sigurnog bloka je: siguran početak, izmjena alata, pokretanje vretena, pristup, rezanje, uvlačenje, isključivanje rashladnog sredstva, zaustavljanje vretena i povratak. Mnoga rušenja dolaze iz brzog poteza koji je napisan prije nego što je pomak rada potvrđen.
Pouzdan CNC posao slijedi niz. Preskakanje koraka je način na koji stroj reže zrak, reže učvršćenje ili reže skupi dio na krivom mjestu. Osnovni tok je:
Za obradu valjka, redoslijed postavljanja često uključuje dodatne provjere. Teška rola može težiti nekoliko tona, tako da sila stezanja, središnje poravnanje i stabilan položaj mirovanja izravno utječu na okruglost i sužavanje. Stroj s krutim postoljem i stabilnim sustavom upravljanja smanjuje broj potrebnih korekcija pomaka između dijelova.
Kada procjenjujete stroj, pitajte kako se upravljanje nosi s pomakom radnog odstupanja, upravljanjem životnim vijekom alata i ponovnim pokretanjem programa. Ove značajke utječu na to koliko brzo se operater može oporaviti od pokvarenog alata ili prekida napajanja.
Različite operacije koriste iste CNC osnove, ali ih primjenjuju na različite načine. Donje stablo grupira glavne operacije koje ćete vidjeti u radionici za opću strojnu obradu iu radu specifičnom za valjak.
Oko svake operacije izgrađena je obitelj strojeva. Za tokarenje valjaka, namjenski CNC tokarski stroj s valjcima dizajniran je za obradu cilindričnog rada s velikim skidanjem materijala i dosljednom kontrolom promjera.
 CNC tokarski stroj serije CK84 sa Siemens 828D kontrolom Pregledajte ovaj CNC tokarski stroj s valjcima za tokarenje cilindričnih valjaka s velikim uklanjanjem materijala, dostupan kao CK84100 i CK84125 sa Siemens 828D kontrolom. Pogledajte proizvod →
Za završnu obradu, CNC brusilica za valjke fokusirana je na završnu obradu površine, zaobljenost i stabilnost dimenzija.
Za profilne radove kao što su žljebovi ili oznake, CNC valjkasti stroj za urezivanje dodaje kontrolirano glodanje ili kretanje urezivanjem.
Cijena je broj koji je najlakše usporediti i najmanje je koristan sam po sebi. CNC stroj proizvodno je sredstvo. Trošak pogrešnog izbora kasnije se pokazuje kao odbačeni dijelovi, dugo vrijeme postavljanja ili skupi zastoji. Kada pregledavate stroj, provjerite sljedeće točke:
Za radionice s valjcima, jezgra CNC tokarilice s valjcima često se svodi na to kako stroj održava poravnanje pod teškim opterećenjima. Više o tome možete pročitati u jezgra CNC valjkastog tokarilice . Ista logika vrijedi i za brušenje i glodanje: mehanička platforma određuje strop, a upravljački sustav određuje koliko ga operater može lako dosegnuti.
CNC strojevi su sigurni ako operater slijedi disciplinu postavljanja. Opasni su kada netko čuvara tretira kao smetnju. Osnovna pravila su jednostavna:
Održavanje slijedi isti princip. Dnevne provjere uključuju podmazivanje puta, tlak zraka i razinu rashladne tekućine. Tjedne provjere uključuju nakupljanje strugotine, stanje filtra i čistoću držača alata. Mjesečne provjere uključuju zazor, razinu i električne priključke. Manje je vjerojatno da će stroj koji se održava prema rasporedu otkazati tijekom kritičnog posla.
Osnove CNC-a nisu tajna. Oni su skup odnosa: koordinate govore stroju kamo da ide, G-kod mu govori kako da se kreće, pomaci mu govore gdje se dio nalazi, a disciplina postavljanja drži alat podalje od svega što se ne smije rezati. Ako razumijete te odnose, možete pročitati program, postaviti posao i procijeniti stroj s povjerenjem. Bez obzira okrećete li malu osovinu ili obrađujete višetonski valjak, vrijede iste osnove. Počnite s koordinatnim sustavom, naučite kodove koje vidite svaki dan i nikada ne preskočite korak provjere prije početka ciklusa.
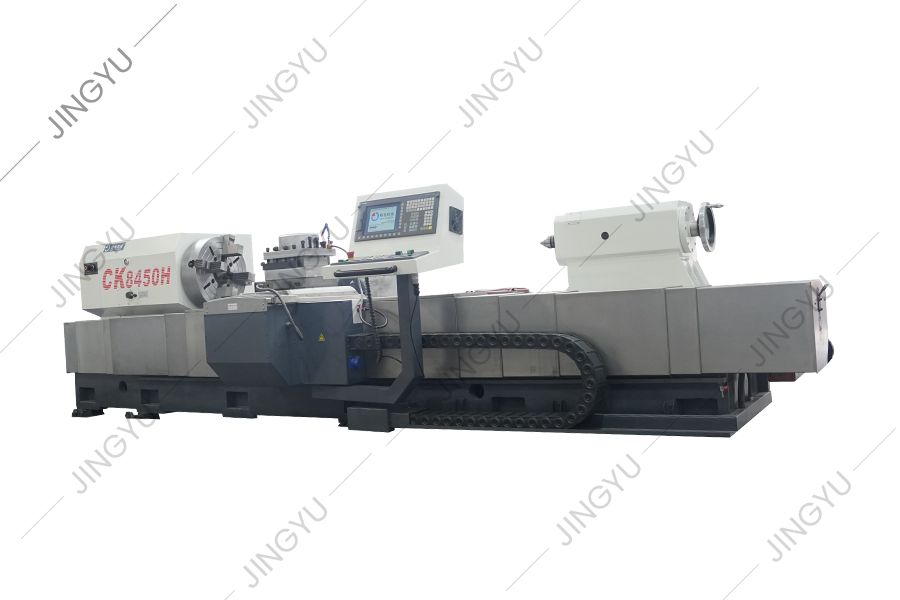
Ova serija strojnih alata uglavnom se koristi za prolazak i obradu rola. Također može okrenuti vanjski krug i kotrljati vrat valjaka, a također mož...
Pogledajte detalje
CK8465H CNC Roll tokarijski krevet prihvaća 2 3 teške linearne strukture valjanog vodiča, to jesu, dvije pravokutne vodeće tračnice raspoređene vod...
Pogledajte detalje
Sve tri osi stroja su kuglični vijci na P3 na razini p3, a postupak sklopa 2-end fiksne pretenzije koristi se za jačanje aksijalne krutosti. Vel...
Pogledajte detalje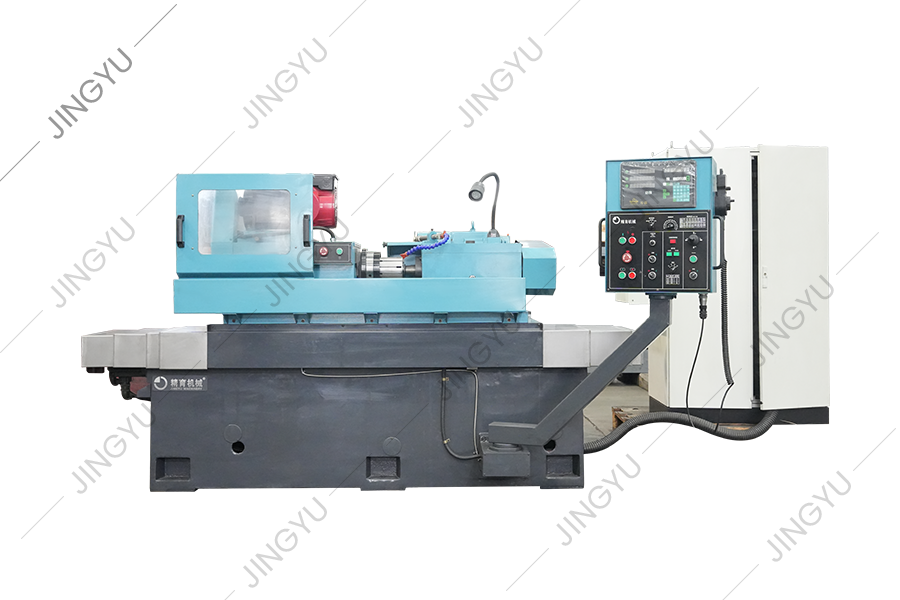
Mržina kotrljanja koja formira kotrljanje uglavnom se koristi za mljevenje valjka s valjkama od volfram-karbida za proizvodnju brzih žičanih šipki....
Pogledajte detalje
Trenutno graviranje kotrljanja uzoraka u kući i inozemstvu uglavnom prihvaća metodu elektrolize, obične horizontalne glodalice i druge metode obrad...
Pogledajte detalje
Stroj za graviranje CNC -a prikladan je za obradu različitih oznaka lica. Kroz softver za automatsko uređivanje može generirati programe obrade pre...
Pogledajte detalje
Ovaj se stroj uglavnom koristi za mljevenje i popravak mljevenog rezača križnog rebra s navojnim kolutom, koji lako može popraviti i mljeti rub rez...
Pogledajte detalje
MX250 je standardni stroj za preljev s dijamantskim kotačima koji se koristi za formiranje i presvlačenje dijamantskih kotača za metalurške čelične...
Pogledajte detalje
Ova serija je uglavnom za CNC Crescent Groove Strojeve za glodanje kako bi osigurali zajedničke dijelove, kao što su držači alata za glodanje, glod...
Pogledajte detalje
Ova serija uglavnom pruža dijelove za zajedničko odjeljenje za CNC-ove kolica, poput CBN noževa, PCD noževa, Chucks, vijke itd.
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

