


Cat:CNC stroj za glodanje rola
Teška stroja za glodanje CNC -a
S obzirom na probleme prerade čeličnih čelika, XK8450 CNC stroj za glodanje rola nova je vrsta alata za stroj za obradu CNC Roll Groove -a razvijen...
Pogledajte detalje
Servisni centar za čelik koji treba 600 identičnih osovina, od kojih je svaka okrenuta na toleranciju promjera od ±0,01 mm, suočava se s jednostavnom odlukom: vjerovati prosudbi nekoliko vještih strojara i prihvatiti varijacije od dijela do dijela ili staviti posao na CNC tokarski stroj i pustiti da program zadrži veličinu tijekom cijele smjene. Kratki odgovor na pitanje je sljedeći: CNC tokarski stroj je računalno kontroliran stroj za okretanje koji okreće obradak oko vlastite osi dok fiksni alat za rezanje slijedi programirane putanje za uklanjanje materijala. Taj raspored, rotirajući dio i nepokretni alat, poznat je kao tokarenje, i ostaje najučinkovitiji način za proizvodnju okruglih komponenti kao što su osovine, diskovi, čahure, rukavci i, u teškoj industriji, mlinski valjci koji teže nekoliko tona.
CNC je kratica za računalno numeričko upravljanje. Na tokarilici se obradak steže u steznoj glavi ili steznoj čahuri na vretenu i okreće se programiranom brzinom, dok se alat za rezanje pomiče duž dvije primarne osi: X, koja kontrolira promjer, i Z, koja kontrolira duljinu. Stroj izvršava program izrade dijelova, obično napisan u G-kodu, a servo motori s povratnom informacijom o položaju pomiču alat na koordinate razlučene na stotinke ili čak tisućinke milimetra.
Definirajući detalj je ono što se okreće. Na strugu obradak se vrti; na glodalici alat se vrti. Ta podjela objašnjava zašto tokarilice posjeduju tržište okruglih dijelova, a glodalice dominiraju prizmatičnim dijelovima. Moderni strojevi malo zamagljuju liniju: dodavanjem aktivnog alata i C-osi vretenu stvara se tokarski stroj za glodanje koji može bušiti poprečne rupe, rezati ravnine i glodati šesterokutne profile bez skidanja dijela sa stezne glave.
Sama tehnologija je zrela. Numeričko upravljanje pojavilo se 1950-ih, a računalno upravljanje se proširilo 1970-ih i 1980-ih; ono što se od tada promijenilo je trošak, upotrebljivost kontrole i pouzdanost komponenata povratne informacije. Rezultat je da trgovine gotovo svih veličina sada rade s CNC tokarilicama satima s jednim operaterom koji nadgleda nekoliko strojeva.
Svaki CNC tokarski stroj, od kompaktne stolne jedinice do rolo tokarilice od trideset tona, sastavljen je od istih osnovnih grupa:
Jedan stroj pokriva većinu poslova tokarenja jer kupola automatski mijenja alate, a klizači mogu slijediti bilo koju programiranu putanju. Standardne operacije su:
Tokarski stroj s 2 osi, koji pomiče samo X i Z, obavlja većinu poslova tokarenja. Dodavanje aktivnog alata i C-osi daje 3-osni glodalo-okretni stroj sposoban za poprečno bušenje i glodanje. Podvreteno pomiče dio na drugo vreteno za rad unatrag, a konfiguracije s četiri ili više osi omogućuju istovremeno rezanje s više alata na velikim radovima.
Horizontalni tokarilice su zadani izgled. Vertikalni tokarilice, kod kojih je vreteno usmjereno prema gore, a dio leži ravno na rotirajućem stolu, odgovaraju velikim, teškim diskovima kao što su prirubnice, zamašnjaci i kočni rotori, jer gravitacija sjedi dio umjesto da svojom punom težinom visi na čeljusti stezne glave.
Na kraju, strojevi su izgrađeni oko izratka, a ne oko kataloga. Horizontalni strugovi za teške uvjete rada spajaju oscilacije mjerene u stotinama milimetara s udaljenostima između središta od 3500 mm i više, masivnim lijevanim ležajevima i postoljama koji nose izratke teške nekoliko tona. Strojevi u ovoj klasi postoje jer standardni tokarski stroj, koliko god bio precizan, nikada nije bio dovoljno krut za rezove koje zahtijevaju veliki otkovci.
 CNC tokarski stroj za teške uvjete rada Tehnički parametri Pogledajte proizvod →
Praktična razlika pojavljuje se u ponovljivosti i u tome gdje vrijednost živi: ručni tokarski stroj nagrađuje ruke operatera, dok CNC tokarski stroj nagrađuje program i krutost stroja. Kao pravilo za općeniti rad na čeliku, vješto ručno tokarenje drži oko ±0,05 mm, dok zdravi CNC tokarski stroj drži ±0,01 mm ili bolje i ponavlja ga na dijelu broj 600 jednako vjerno kao na dijelu broj 1.
| Aspekt | Ručni strug | CNC strug |
|---|---|---|
| Kontrola | Ručni kotači, brojčanici, procjena operatera | G-code program i servo pogoni |
| Tipična tolerancija | Oko ±0,05 mm, ovisi o operateru | ±0,01 mm ili bolje, ovisno o stroju |
| Ponovljivost | Varira od dijela do dijela | Konzistentan u cijeloj seriji |
| Složeni profili | Spor, često treba alate za oblikovanje | Programirane konture bez posebnog alata |
| Ekonomična veličina serije | Jednokratni i popravci | Male serije do velikih proizvodnih serija |
| Uloga operatera | Kontinuirano ručno rezanje | Programiranje, učitavanje i praćenje |
Valjaonice čelika pokazuju što proizvodni tokarski stroj mora preživjeti. Radni valjci i pomoćni valjci gube promjer i razvijaju obrasce trošenja koji se moraju ponovno okretati prema rasporedu. Valjci za armaturu imaju polumjesečaste žljebove i konture rebara koji se moraju ponovno točno izrezati kako se troše, a mlinovi za žičanu šipku pokreću prstenove za valjke kojima je potreban dosljedan promjer preko cijele površine prstena.
Ništa od ovoga ne sliči okretanju trgovina. Ovi radni komadi su dugi, teški i teški za obradu alata, a izlažu bilo koji stroj s laganim postoljem, zbog čega uopće postoje CNC tokarilice specifične za valjke: ojačani ležajevi, prevelika ljuljačka, stabilni oslonci ocijenjeni u tonama i kontrole podešene za velike promjere i spore, snažne rezove. Namjenski izrađeni CNC tokarski stroj s valjcima konfiguriran je za točno ovaj radni ciklus, a kupci koji uspoređuju namjenske strojeve za prstenove s valjcima mogu započeti s razlozima zbog kojih je CNC tokarski stroj s valjcima zaslužio vlastitu kategoriju.
 CNC tokarski stroj visoke učinkovitosti Tehnički parametri Pogledajte proizvod →
Kada isti obradak također treba glodanje utora umjesto čistog tokarenja, kombinirane platforme za glodanje i valjak režu obje značajke u jednoj postavci, što je važno jer ponovno stezanje višetonskog valjka između operacija riskira i točnost i vrijeme.
Specifikacije znače nešto samo kada su usklađene s vašim dijelovima. Prođite kroz kontrolni popis ovim redoslijedom:
Sigurnost pripada istom popisu. Potpuna zaštita, međusobno zaključana vrata i obučeni operateri trebali bi biti dio kupnje, a ne naknadna misao, a kupci strojeva s valjcima mogu pregledati kako poboljšati radnu sigurnost CNC tokarilica s valjcima prije puštanja u pogon teškog stroja.
Isto razmišljanje vrijedi kada jedan dio treba i tokarenje i glodanje. Precizni tokarski stroj koji obavlja obje operacije u jednoj postavci uklanja rizik poravnanja pomicanja teške komponente između strojeva i često vraća razliku u cijeni unutar prve godine smanjenim rukovanjem i manjim brojem odbijenih dijelova.
CNC tokarski stroj svodi se na tri stvari koje rade zajedno: vreteno koje vrti rad, servo pokretane klizače koji postavljaju stacionarne alate bez zanošenja i kontrolu koja održava programirani put od prvog do posljednjeg dijela. Odaberite stroj s 2 osi za jednostavne okrugle dijelove, dodajte aktivni alat kada se značajke umnože i prijeđite na teške platforme specifične za valjke kada dijelovi teže tone, a tolerancije se i dalje očitavaju u stotinkama milimetra. Najprije uskladite stroj s radnim komadom, a potom brošuru, a ulaganje će se vratiti u serijama koje izlaze iz stroja iste veličine, svaki put.
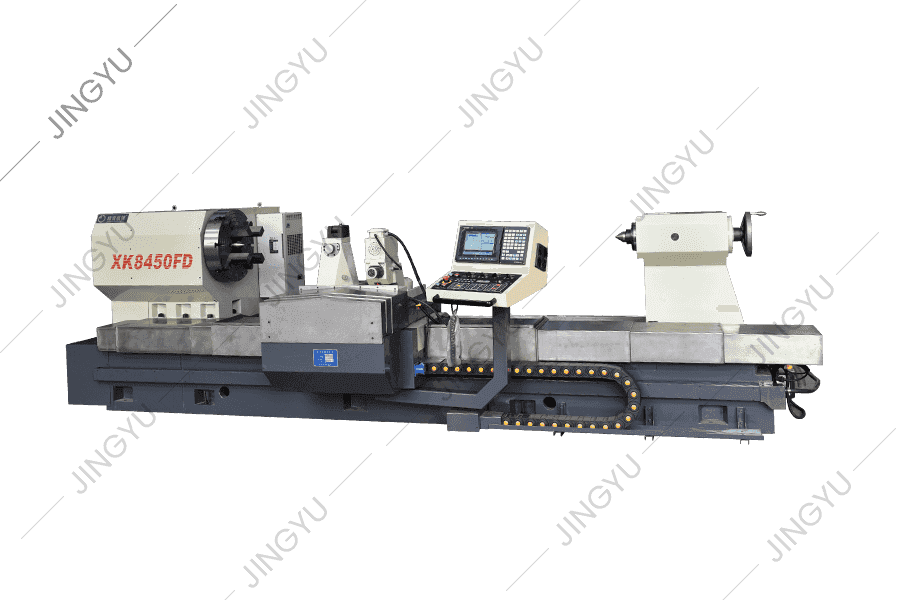
S obzirom na probleme prerade čeličnih čelika, XK8450 CNC stroj za glodanje rola nova je vrsta alata za stroj za obradu CNC Roll Groove -a razvijen...
Pogledajte detalje
CNC CNC tokari sa nagibom CK450 prihvaća njemački sustav kontrole Siemens. Izgled, operativni sustav i sustav zaštite sigurnosti strojnog alata diz...
Pogledajte detalje
CNC-ov stroj koji se ojačava mljevenjem prihvaća kutiju vretena u cijelosti, a dio prijenosa vretena prihvaća zupčanike s precizno veće od 6 razina...
Pogledajte detalje
Sve tri osi stroja su kuglični vijci na P3 na razini p3, a postupak sklopa 2-end fiksne pretenzije koristi se za jačanje aksijalne krutosti. Vel...
Pogledajte detalje
Trenutno graviranje kotrljanja uzoraka u kući i inozemstvu uglavnom prihvaća metodu elektrolize, obične horizontalne glodalice i druge metode obrad...
Pogledajte detalje
Ovaj se stroj uglavnom koristi za mljevenje i popravak mljevenog rezača križnog rebra s navojnim kolutom, koji lako može popraviti i mljeti rub rez...
Pogledajte detalje
Ovaj strojni alat je nova vrsta alata CNC Roll Grooving stroj razvijenog na temelju tvrtke CNC Roll Roll Milling Machine serije te nakon potpunog i...
Pogledajte detalje
Ova serija je uglavnom za CNC Crescent Groove Strojeve za glodanje kako bi osigurali zajedničke dijelove, kao što su držači alata za glodanje, glod...
Pogledajte detalje
Ova serija uglavnom pruža dijelove za zajedničko odjeljenje za CNC-ove kolica, poput CBN noževa, PCD noževa, Chucks, vijke itd.
Pogledajte detalje
Ova serija uglavnom pruža dijelove za zajedničko nošenje za CNC TC strojeve za brušenje prstena i kompozitne strojeve za brušenje kotrljanja, poput...
Pogledajte detaljeBr.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Sva prava pridržana

